Sealock jest producentem niestandardowych toreb rowerowych i motocyklowych oraz dostawcą OEM. Torba do pojazdu to tak naprawdę dwa produkty wbudowane w jeden:szczelnie zamknięty pojemnik i system mocowania, który musi wytrzymać długotrwałe wibracje. Inaczej się je produkuje, inaczej zawodzą i w tej kategorii montaż jest twardszą połową. W tym przewodniku opisano, w jaki sposób system montażowy jest faktycznie wbudowany w spawaną skorupę, komponenty charakterystyczne dla tej kategorii oraz dlaczego o kolejności produkcji decyduje uchwyt, a nie torba.
Dlaczego góra przoduje w budowie
W przypadku większości produktów wodoodpornych najpierw projektuje się uszczelnioną obudowę, a następnie dodaje system nośny. W torbie samochodowej kolejność jest odwrotna, ponieważkażdy punkt mocowania stanowi przebicie bariery, a jego położenie ustala rower, a nie projektant.Pozycje pasków są określane na podstawie średnicy kierownicy, kształtu górnej rury, długości sztycy lub geometrii siedziska pasażera — a te pozycje następnie określają mapę spoin, która określa matrycę.
Zatem pierwszą decyzją w procesie rozwoju nie jest torba. To tam idą paski i wszystko, co dzieje się dalej, wynika z niego. Przenoszenie portu paska po wykonaniu oprzyrządowania jest kosztowne; podjęcie tej decyzji nic nie kosztuje.
Najpierw zakłada się paski, a panel jest płaski — wokół nich zbudowana jest cała reszta.
Spawane porty paska
Pasek musi sięgać do roweru od wewnątrz lub przez szczelną skorupę. Można to zrobić na dwa sposoby. Owijanie paska wokół zewnętrznej części torby jest prostsze i działa słabo: pasek się ślizga, torba obraca się na prętach, a ładunek koncentruje się tam, gdzie taśma chwyta.
Lepsza konstrukcja to aport spawany— wzmocniony otwór przyspawany do skorupy, przez który przechodzi pasek, dzięki czemu obciążenie jest przenoszone za pomocą specjalnie zaprojektowanego elementu, a nie poprzez tarcie o korpus torby. Następują trzy wymagania:
Port jest penetracją, dzięki czemu jest zamknięty jako osobne okno procesowe z własnymi parametrami spawania i własną kontrolą, dokładnie tak jak zawór.
Przenosi cały zamontowany ładunek, w tym obciążenia udarowe nad dziurami, więc zbrojenie za nim ma takie samo znaczenie jak spoina.
Jest testowany pod kątem trybu awaryjnego, a nie obciążenia znamionowego.Torba na kierownicę nie zawodzi stopniowo – trzyma, a potem nie, a w konsekwencji torba na przednim kole.
Kotwice ładunkowe: zszyte przed zamknięciem skorupy
Podobnie jak w przypadku każdego punktu nośnego w naszym asortymencie, kotwy sąprzyszyte do płaskich paneli pod wysokim napięciem przed spawaniem powłoki, tak aby perforowany ślad znalazł się pod zespawaną powłoką. Czysto spawana kotwa może się odkleić pod wpływem długotrwałego ścinania, a ścinanie jest dokładnie tym samym, co taśma.
Poza tym specyfikacja roweru i motocykla:
Łaty podkładowe pod każdą kotwicą paska, ponieważ obciążenie jest przykładane przez wąską taśmę i musi być rozłożone na całej powierzchni.
Box-X tam, gdzie jest miejsce, rygiel tam, gdzie go nie ma, z gęstością ustawioną na obciążenie, a nie maksymalną.
Klejona nić nylonowa lub poliestrowa, Tex 40 lub cięższa, odporny na promieniowanie UV w miejscach narażonych.
Nadmiarowe przechowywanie— niezależna klamra umieszczona obok zapięcia na rzep, więc utrzymanie nigdy nie zależy od jednego systemu.
Haczyk i pętelka to problem z klejeniem
Zapięcie na rzep to domyślny interfejs montażowy w tej kategorii, a sposób jego zamocowania decyduje o jego trwałości. Zasada rządząca obowiązuje we wszystkich konstrukcjach spawanych:spoina pomiędzy kompatybilnymi żywicami jest znacznie bardziej niezawodna niż połączenie klejowe pomiędzy różnymi materiałami.W przypadku przyspawania haczyka i pętelki do kompatybilnego podłoża, połączenie polega na stopieniu materiału; w przypadku przyklejenia do niezgodnego kleju jest to klej wykazujący własne właściwości starzenia.
Warto określić dwie konsekwencje produkcyjne:
Sposób mocowania dostosowany do podłoża— przyspawane do kompatybilnego materiału lub zszyte z podkładem, jeżeli materiałów nie można stopić.
Testowanie cykliczne z obecnością zanieczyszczeń.Pasek, który w laboratorium trzyma się dobrze, a który zawodzi z powodu zawartego w nim piasku drogowego, nie został przetestowany pod kątem środowiska, w którym żyje. Testujemy rowerowo na brudnej rzepie, ponieważ tak jest używany.
Port, taśma i folia odblaskowa — trzy oddzielne zgrzewy, trzy oddzielne okna procesowe.
Spawalnicza folia odblaskowa
Elementy odblaskowe stanowią element bezpieczeństwa w torbie samochodowej, a nie element stylizacyjny, a przymocowanie ich za pomocą kleju lub zszycia powoduje dwa rodzaje awarii, które kupujący widzą w zwrotach: podnoszenie się folii na krawędziach i linie szwów przepuszczające wodę.
Zgrzewanie folii odblaskowej z skorupąunika obu. Staje się częścią uszczelnionej powierzchni, bez kleju starzejącego się i bez perforacji. Wymagania produkcyjne są takie same, jak w przypadku każdej spoiny z innego materiału — parametry są ustawione tak, aby materiał o wyższej zeszkleniu nagrzewał się jako pierwszy i przewodził do niższego — a weryfikacja jest specyficzna:Retencja odblaskowa testowana po ścieraniu, praniu i ekspozycji na promieniowanie UV, ponieważ element odblaskowy, który przestał odbijać światło, jest zabezpieczeniem, które po cichu wygasło.
Formowane twarde skorupy
Niektóre produkty w tej kategorii w ogóle nie są workami zgrzewanymi. Torba na górną rurę ze sztywną skorupą to torbatermoformowane, a proces ma swoją własną logikę:
Przed formowaniem pianka jest laminowana z tkaniną— zazwyczaj EVA lub usieciowany polietylen związany z materiałem wierzchnim, a następnie uformowany jako kompozyt.
Tkanina wierzchnia musi tolerować laminowanie i wykazywać pewną rozciągliwość, ponieważ musi przyjąć trójwymiarowy kształt bez marszczenia.
Koszty oprzyrządowania są niższe niż w przypadku formowania wtryskowego lub rozdmuchowego, co sprawia, że formowane skorupy są opłacalne w przypadku przemysłu torebkowego, a nie tylko w przypadku przemysłu tworzyw sztucznych.
W przypadku marki warto to wiedzieć, ponieważ zmienia to dyskusję o kosztach: formowany produkt z twardą skorupą zawiera oprzyrządowanie, ale nie zapewnia budżetu na narzędzia, jakiego potrzebowałaby sztywna plastikowa obudowa.
Linia Roll, zagnieciona dwa razy dziennie
W przypadku toreb z drążkiem typu roll-top i saszetek podsiodłowych opaska zamykająca jest składana na początku i na końcu każdej jazdy – tysiące cykli rocznie na tych samych kilku centymetrach. Odpowiedzi produkcyjne to: awzmocniona część rolkowana każdej linii zamknięcia i materiał wybrany pod kątem trwałości po złożeniu: tkanina laminowana TPU toleruje wielokrotne składanie i pozostaje giętka w niskich temperaturach, gdzie sztywne powłoki sztywnieją i ostatecznie pękają wzdłuż zagięcia.Badanie zmęczenia taśmy zamykającejz tego powodu po wielokrotnym złożeniu stanowi stałą pozycję w planie testów tej kategorii.
Sekwencja produkcyjna
Układ mocowania— przede wszystkim pozycje pasków dopasowane do docelowej geometrii roweru.
Cięcie— panele, łaty wzmacniające, taśmy i folie odblaskowe przycięte zgodnie z tolerancją.
Szycie podzespołów— zespoły pasów, elementy uprzęży, przekładki wewnętrzne.
Szycie kotwiczne do płaskich paneli— box-X i bar-tack z podkładkami, przy wysokim napięciu.
Spawanie komponentów— porty paska, mocowanie zaworu, folia odblaskowa, panele okienne, każdy z własnym zestawem parametrów.
Spawanie korpusu— szwy obwodowe przy 27,12 MHz, ze spoinami próbnymi i próbami odrywania na początku każdego cyklu.
Testowanie wibracji i wody, a następnie pakowanie.
Podstawa produktu
Obraz
Model i dane techniczne
Zdolność produkcyjna to pokazuje
MOQ
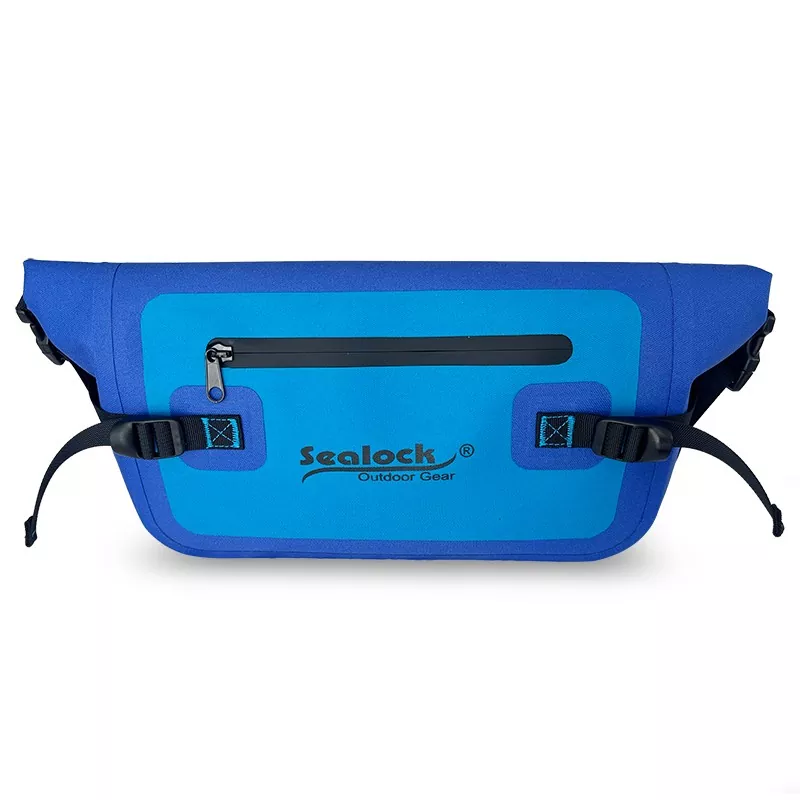
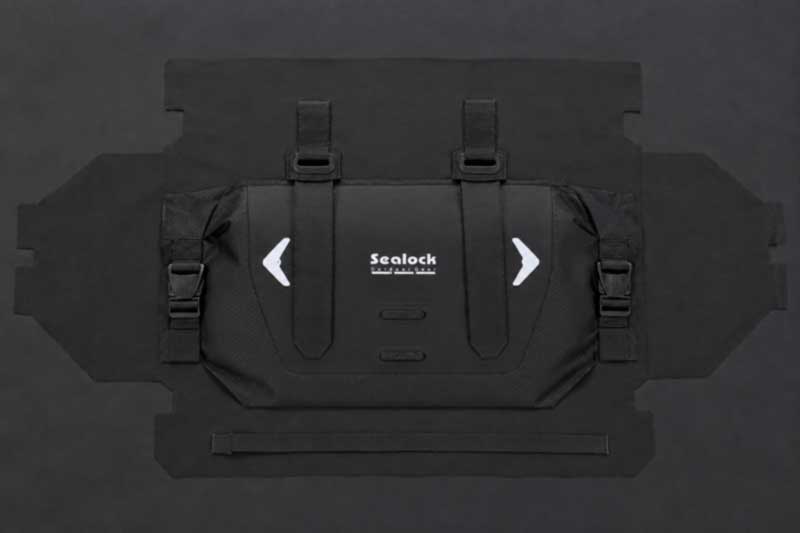
SL-K060B Zwijana torba na kierownicę— 7L; Zgrzewany RF, laminowany ripstop TPU; zwinąć oba końce; gwintowany zawór upustowy z uszczelką, mocowanie spawane;dwa paski prętowe przez przyspawane portyplus niezależna klamra utrzymująca; cztery przyspawane elementy odblaskowe; IPX6.
Spawane porty paska, mocowanie zaworu i folia odblaskowa w jednej obudowie — cztery oddzielne okna procesowe
300
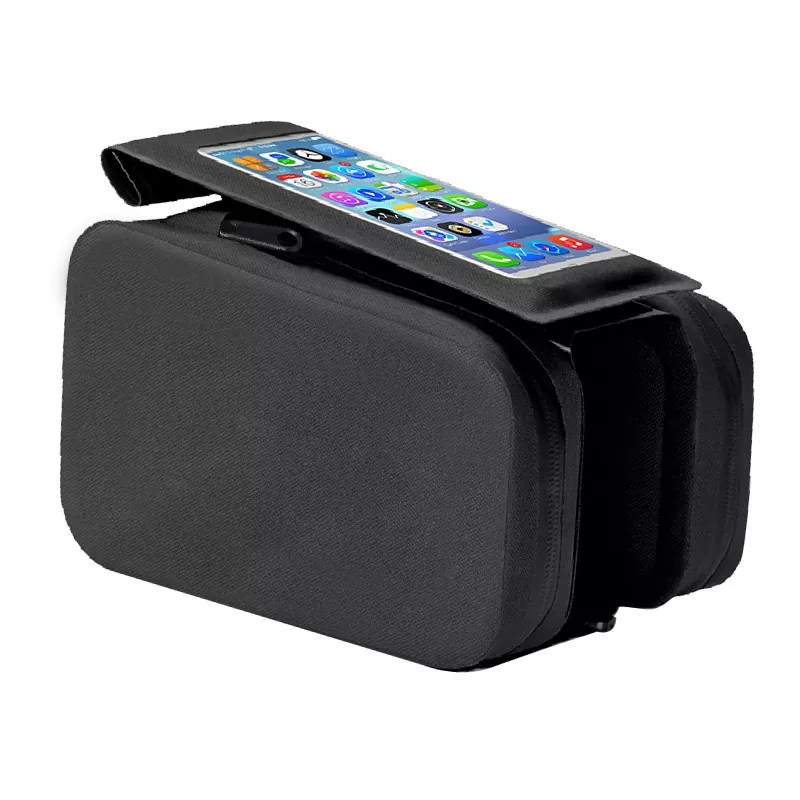
SL-K041 Torba na górną rurę z okienkiem na telefon — formowana twarda skorupa EVA; przezroczyste okienko dotykowe z odchylaną klapką; dwie przegródki zapinane na zamek; port kablowy; trzy paski z rzepami; pasuje do górnych rur okrągłych, aerodynamicznych i karbonowych.
Termoformowana obudowa z przezroczystym okienkiem i portem kablowym — proces inny niż spawanie
500
SL-K054 Torba podsiodłowa 3D Shell— 1L; TPU;Formowana skorupa 3D z wewnętrzną poduszką amortyzującą w kształcie fali; paski odporne na ugięcie; dwa paski samoprzylepne plus gumowa klamra; pasek odblaskowy; hak na tylne światło; ISO9001.
Formowana forma 3D z wewnętrzną poduszką i paskiem zapobiegającym ugięciom
300
SL-K001 Zgrzewana przednia torba rowerowa— 10 litrów; Siatka PCV 500D z ABS; szwy spawane o wysokiej częstotliwości; wodoodporna kieszeń wewnętrzna; IPX6; BSCI, ISO 9001; próbka 7–10 dni.
Spawana skorupa połączona ze sztywnym elementem ABS
200
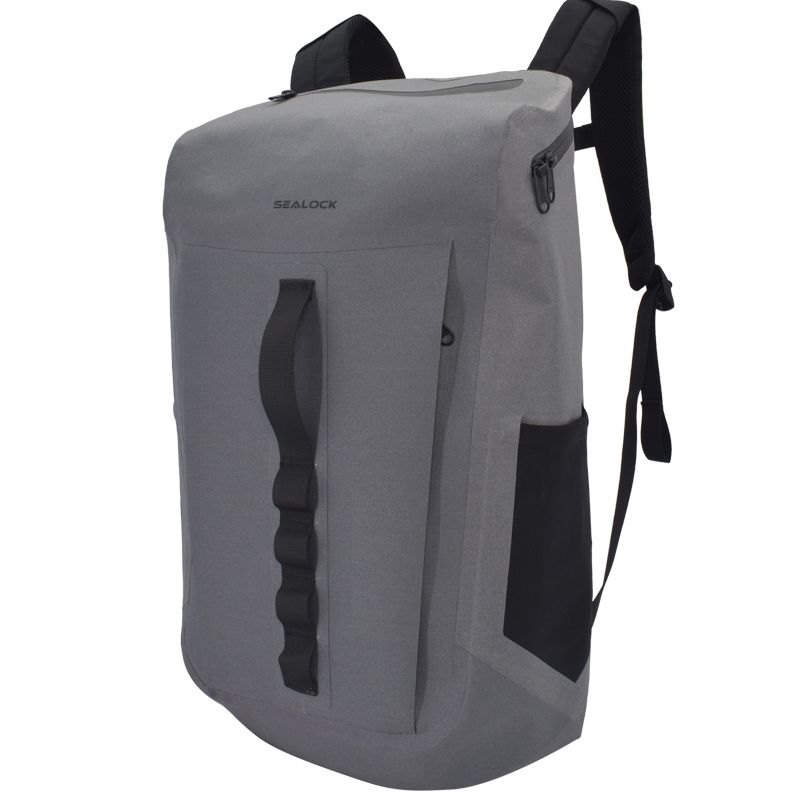
SL-C704 Torby motocyklowe 80L— 80L jako 40L×2;Nośność 50 kg; trwałe PCV; zapinany na rzep oraz dwa paski z możliwością regulacji długości; solidne paski na ramię; znaki odblaskowe po obu stronach.
Kotwy zaprojektowane na obciążenie 50 kg przy długotrwałych wibracjach na autostradzie
300–500
SL-C668 Torba na tylne siedzenie 40L— 40L; pojemność 50 kg; mocne i trwałe PCV,bezproblemowo spawane, wyciera do czysta; odblaskowe logo po obu stronach.
Bezszwowo spawany korpus na dużą skalę z wspawanymi elementami odblaskowymi
300–500
Układ mocowania, konfiguracja paska i portu, elementy mocujące, rozmieszczenie elementów odblaskowych, zawór, konstrukcja skorupy i oznakowanie marki można określić w ramach zamówienia lub produkt można opracować na podstawie szkicu. Oprzyrządowanie jest wyceniane osobno, jeśli wymagana jest skorupa lub element formowany na zamówienie. Próbki 7–15 dni, produkcja 30–45 dni po zatwierdzeniu, z Dongguan lub Ho Chi Minh City.
Kontrola jakości
Produkcja odbywa się w ramach systemu jakości ISO 9001, podzielonego na trzy poziomy —IQC(tkanina powlekana przychodząca do pomiaru grubości powłoki, przyczepności i zgrzewalności, plus taśmy, rzepy, klamry, zawory, folia odblaskowa, komponenty EVA i ABS zgodnie z podpisaną normą),IPQC(tolerancja cięcia, integralność spoin na szwach korpusu, portach pasków, mocowania zaworów i folia odblaskowa, szwy kotwiące z weryfikacją podłoża i montaż mocowania, z testami odrywania próbek spoin na początku każdego cyklu) orazOQC(Pobieranie próbek AQL, testowanie strumieniem wody zgodnie z deklarowaną wartością znamionową i porównanie próbek złota, z dostępną inspekcją SGS lub QIMA). Próbka przedprodukcyjna jest zatwierdzana przed produkcją masową, a przed każdą wysyłką przeprowadzana jest kontrola końcowa.
Program laboratorium dla danej kategorii:badanie wibracji na obciążonych mocowaniach, badanie cyklu typu haczyk i pętelka przy obecności zanieczyszczeń, wytrzymałość paska i portu na rozciąganie przy obciążeniu znamionowym i powyżej przy obciążeniu szarpniętym, zmęczenie taśmy zamykającej na liniach walców, badanie uszczelnienia zaworów po wielokrotnej jeździe na rowerze, zachowanie odblasku po ścieraniu, praniu i promieniowaniu UV, zginanie na zimno oraz narażenie na sól i brud drogowy, wraz z wytrzymałością wiązania pod obciążeniem odrywającym.
Często zadawane pytania: Produkcja toreb rowerowych i motocyklowych
P: Dlaczego system mocowania określa oprzyrządowanie? Odp.: Ponieważ położenie pasków jest ustalane na podstawie geometrii roweru, a nie projektanta, a każdy punkt mocowania stanowi penetrację uszczelnionej skorupy. Te pozycje wyznaczają mapę spoiny, która ustawia matrycę. Zdecyduj o nich przed obróbką, a to nic nie kosztuje; przenieść je później i jest to kosztowne.
P: Co to jest spawany port paska i dlaczego nie owinąć paska wokół torby? Odp.: Spawany port to wzmocniony, uszczelniony otwór, przez który przechodzi pasek, więc obciążenie jest przenoszone przez specjalnie zaprojektowany element. Pasek owinięty wokół ciała przesuwa się, pozwala torbie się obracać i koncentruje ładunek tam, gdzie zdarza się go uchwycić.
P: Jak należy przymocować haczyk i pętelkę? Odp.: Przyspawane do kompatybilnego podłoża, jeśli to możliwe, ponieważ spoina pomiędzy kompatybilnymi żywicami jest znacznie bardziej niezawodna niż klejenie pomiędzy różnymi materiałami. Tam, gdzie połączenie nie jest możliwe, zszyte z podkładem. Należy go także poddać testom cyklicznym z obecnością zanieczyszczeń, ponieważ w ten sposób jest używany.
P: Po co spawać folię odblaskową zamiast ją zszywać lub kleić? Odp.: Ponieważ klej unosi się na krawędziach, a szwy perforują barierę. Zgrzewana folia staje się częścią zgrzewanej powierzchni, a my sprawdzamy zachowanie odblasku po ścieraniu, praniu i promieniowaniu UV.
P: Jak powstaje formowana twarda skorupa i czy oprzyrządowanie jest drogie? Odp.: Termoformowane — pianka laminowana z tkaniną wierzchnią, a następnie formowana jako kompozyt. Oprzyrządowanie kosztuje mniej niż wtrysk lub formowanie z rozdmuchem, co sprawia, że formowana skorupa jest opłacalna przy objętości worków, a nie tylko przy objętości tworzyw sztucznych.
P: Jaki jest test definiujący tę kategorię? Odp.: Wibracje na obciążonym uchwycie. Torba samochodowa nie ulega uszkodzeniu stopniowo, dlatego uchwyt jest testowany pod kątem konsekwencji awarii, a nie obciążenia znamionowego – z tego samego powodu określa się elementy mocujące niezależnie od mocowania na rzep.
Porozmawiaj z Fabryką
Aby wdrożyć do produkcji niestandardową torbę na rower lub motocykl, skontaktuj się z firmą Sealock pod adreseminfo@sealock.com.hklub +86-769-82009361. Ponad dwadzieścia lat spawania wysokiej częstotliwości i szycia przemysłowego pod jednym dachem, spawane porty pasków i folia odblaskowa, możliwość formowania skorupy, systemy mocowania przetestowane pod kątem wibracji, produkcja ISO 9001 oraz podwójna produkcja Chiny-Wietnam.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик