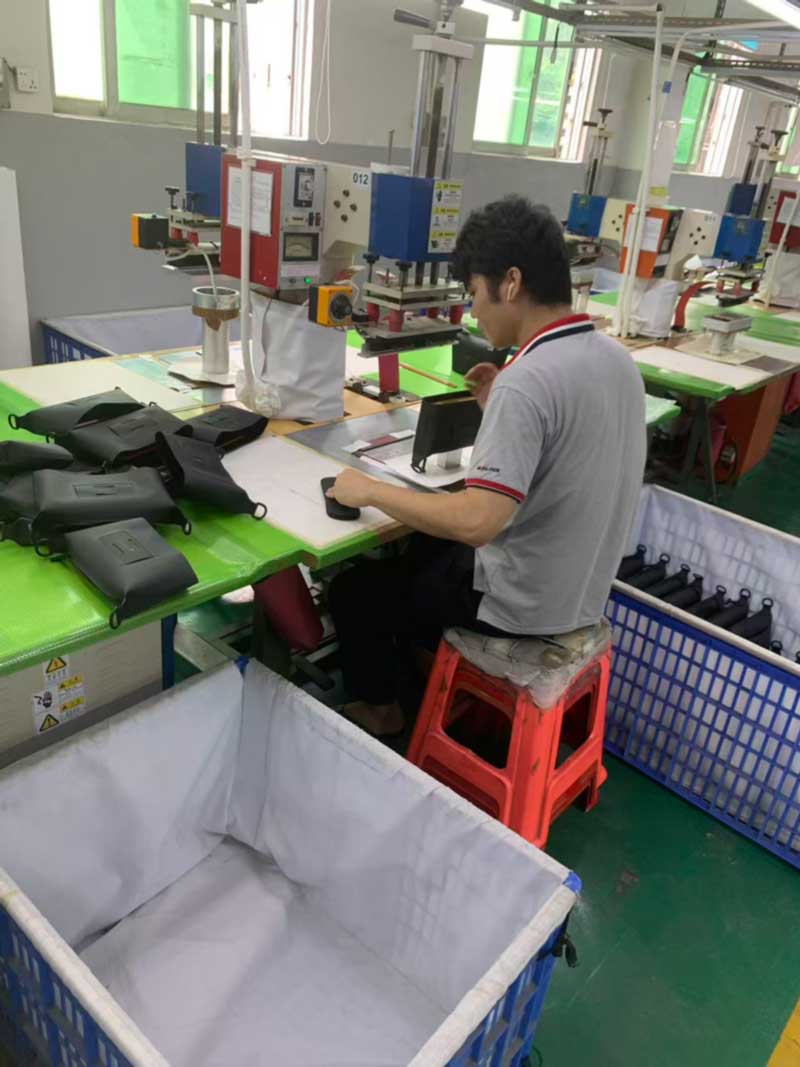
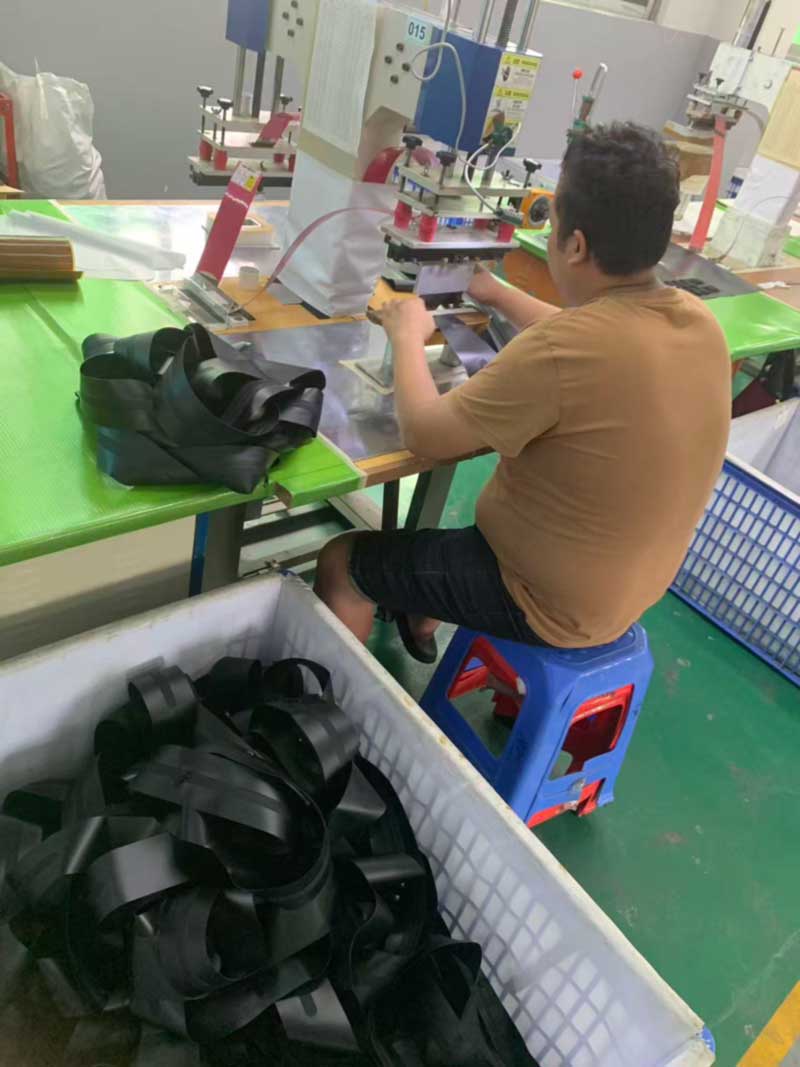
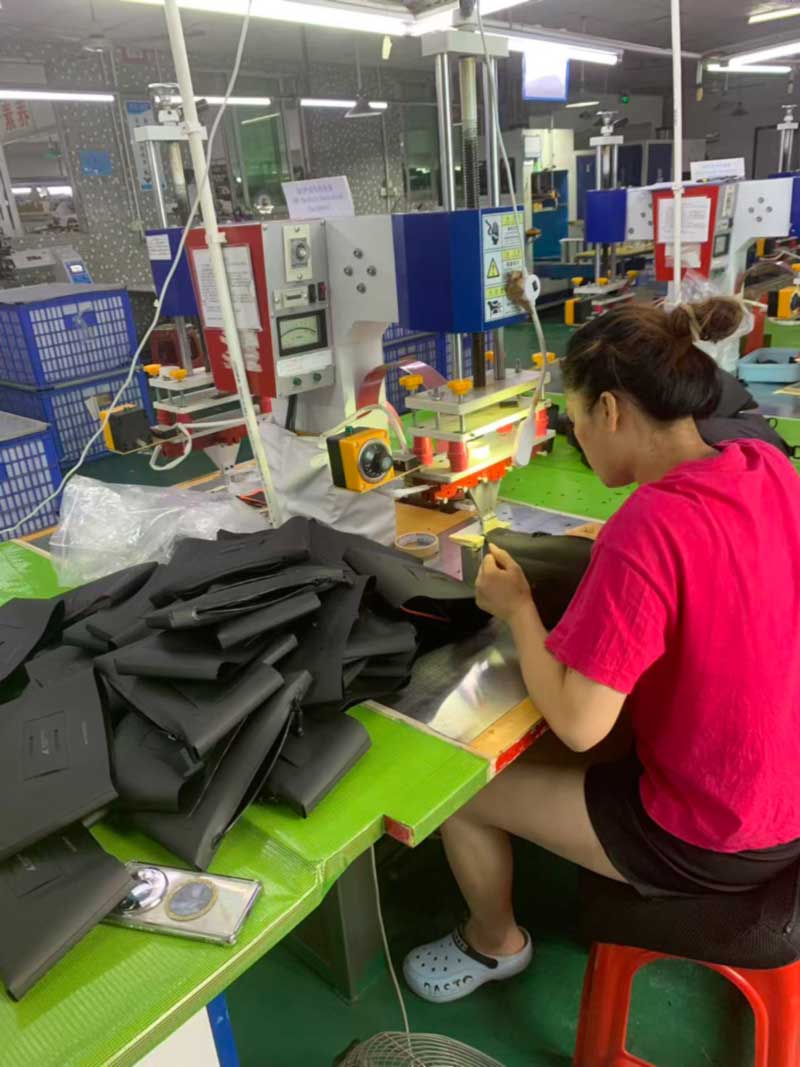
Stań na czele naszej hali spawalniczej i policz stanowiska. Każdy z nich ma numer wytłoczony na maszynie — 011, 012, 015, 020, 021 — własną matrycę zaciśniętą w prasie, własną tacę na komponenty i własny wyłożony pojemnik pod spodem, w którym zbierane są gotowe części. Żaden z nich nie robi torby. Każdy z nich tworzy kawałek jednego.
Jest to część konstrukcji spawanych, którą kupujący rzadko widują, a która decyduje o czasie realizacji, kosztach oprzyrządowania i tym, dlaczego nie można wycenić produktu spawanego na podstawie zdjęcia.
Każda stacja ma własną matrycę, własną tacę na komponenty i własny pojemnik. Żaden z nich nie robi całej torby.
Szyte torby są składane z paneli; zgrzewane torby są składane z części
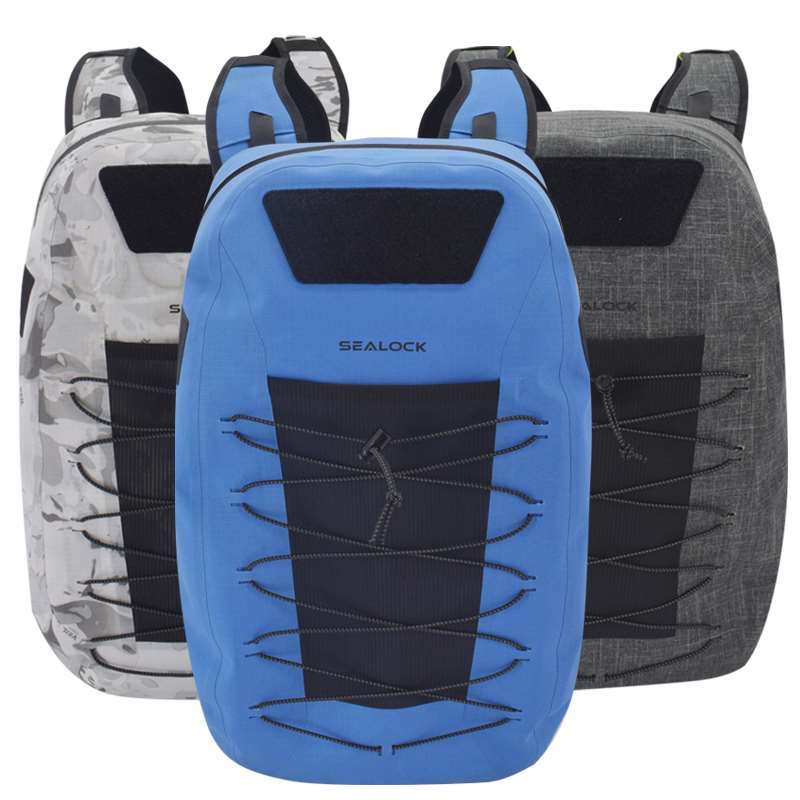
Konwencjonalnie szyty plecak składa się z płaskich paneli łączonych na maszynie, a większość jego drobnych elementów — uchwyt, zakładka z pierścieniem w kształcie litery D i pętla kompresyjna — dodaje się poprzez wszycie taśmy w panel podczas składania. Ręce operatora i naddatek szwu dokonują lokalizacji.
Konstrukcja spawana nie działa w ten sposób. Spoina wymaga równomiernego nacisku i równomiernego osadzania się na całej swojej powierzchni, co oznacza, że każdy element musi być płasko osadzony wewnątrz wykrojnika dla tego elementu. Platforma kotwiąca z uchwytem to jedna matryca. Kolejną rzeczą jest łatka montażowa typu D-ring. Kolejnym elementem jest wyściełany panel tylny z kanałami wentylacyjnymi, podobnie jak każda pętla z taśmy przyspawana do twarzy, każde wzmocnienie na końcu zamka błyskawicznego i każda płyta podstawy.
Policz je w opakowaniu średniej wielkości, a liczba wyniesie od dwudziestu do trzydziestu zespawanych podzespołów przed ostatecznym zamknięciem, każdy wyprodukowany na własnej stacji, każdy gromadzony we własnym pojemniku i wszystkie muszą dotrzeć do końcowego montażu w dopasowanych ilościach. Pojemniki stojące wzdłuż korytarza nie służą do przechowywania. Są to prace w toku nad kompilacją, która jest raczej równoległa niż liniowa.
Pętle taśmowe i łaty kotwiące zgrzewane partiami przed panelami, do których będą montowane.
Co to oznacza dla oprzyrządowania, pobierania próbek i MOQ
Poniżej znajdują się trzy praktyczne konsekwencje, które wyjaśniają większość pytań, jakie kupujący zadają nam na etapie wyceny.
Po pierwsze, oprzyrządowanie. Każda nowa geometria elementu wymaga matrycy. Opakowanie, które ponownie wykorzystuje nasze istniejące geometrie kotwic i pętelek, nie zawiera prawie żadnych nowych narzędzi; pakiet, który wprowadza własne kształty sprzętu, inny profil uchwytu i nowy wzór kanałów na tylnym panelu, zawiera kilka matryc, zanim pojawi się pierwsza próbka. Dlatego dwie torby, które wyglądają podobnie skomplikowanie, mogą wycenić zupełnie inaczej i dlatego już na początku pytamy, które detale są rzeczywiście specyficzne dla marki, a które to po prostu wersja, która pojawiła się na zdjęciu referencyjnym.
Po drugie, czas próbkowania. Nasze standardowe przykładowe okno wynosi od 7 do 15 dni, a moment, w którym program mieści się w tym zakresie, jest prawie wyłącznie kwestią oprzyrządowania, a nie montażu. Cięcie i sprawdzanie wykrojnika zajmuje kilka dni; złożenie próbki zajmuje wiele godzin.
Po trzecie, minimalna ilość zamówienia. MOQ od 300 sztuk w większości modeli nie jest przypadkową podłogą komercyjną. Jest to moment, w którym konfiguracja matrycy, zatwierdzenie pierwszej sztuki i zmiana linii na dwudziestu kilku stacjach amortyzują się w rozsądnym koszcie jednostkowym. Poniżej tej wartości koszt konfiguracji w przeliczeniu na torbę rośnie szybciej, niż spodziewa się większość kupujących.
Drugą stroną jest to, że gdy matryce już istnieją, powtarzalne zamówienia są szybkie i spójne. Stacja wykonuje za każdym razem ten sam cykl zgrzewania, zamiast polegać na operatorze odtwarzającym na oko naddatek szwu, dlatego programy spawane zazwyczaj wykazują mniejsze różnice między seriami produkcyjnymi niż szyte odpowiedniki.
Elementu, który nie może pozostać płasko w matrycy, nie można spawać — geometria decyduje o oprzyrządowaniu przed zablokowaniem projektu.
Części będące produktami same w sobie
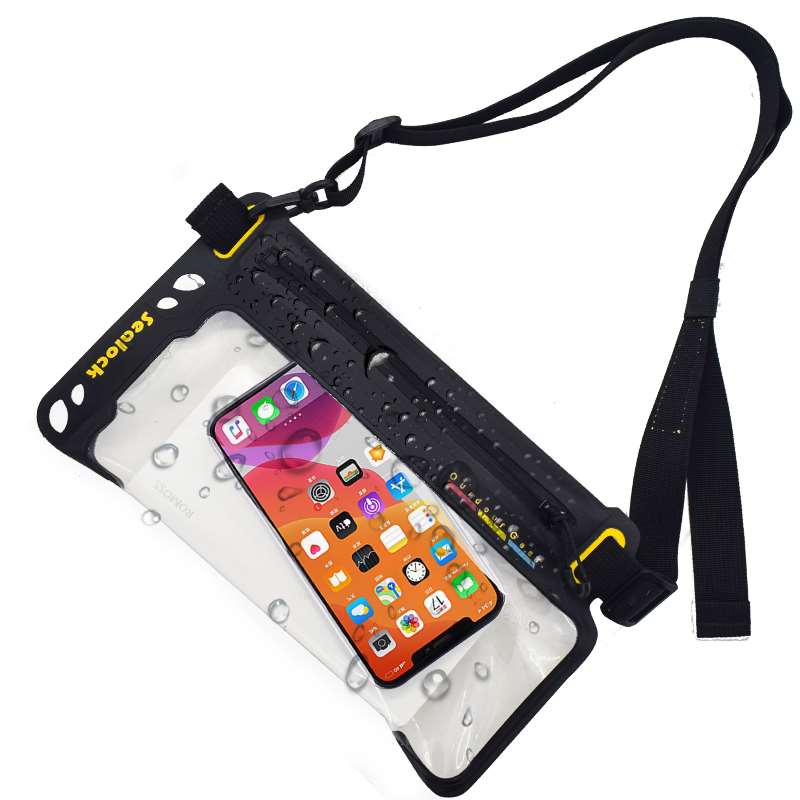
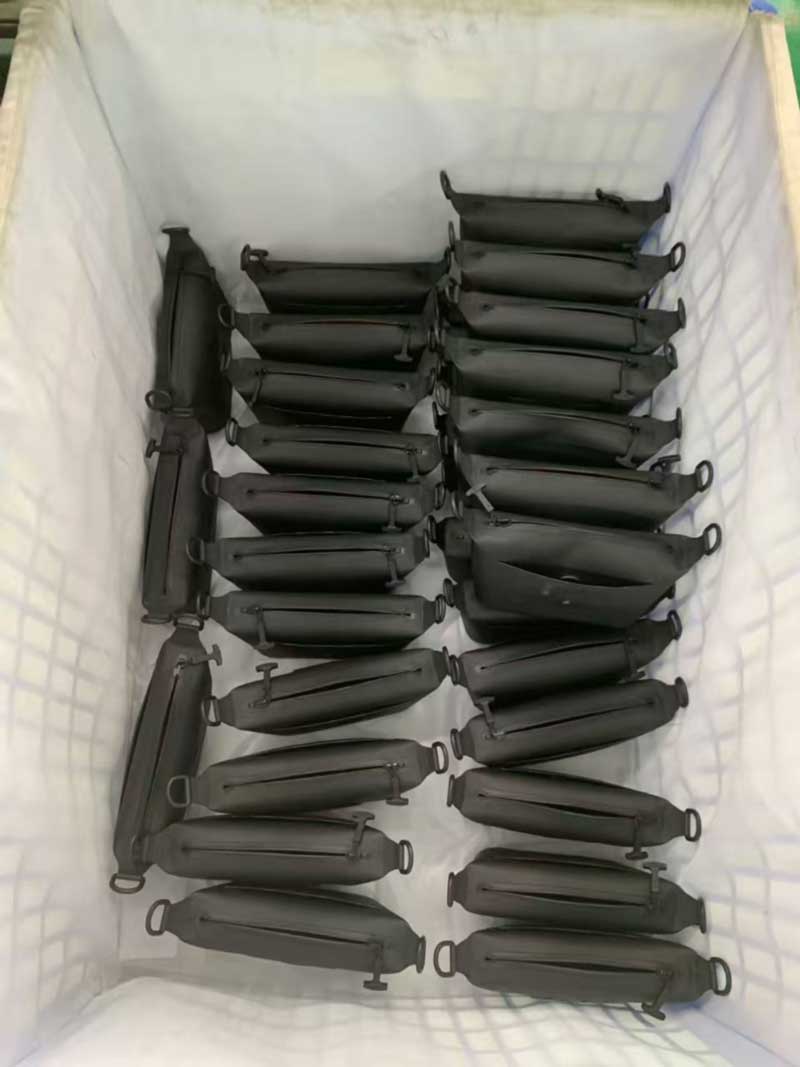
Nie wszystko na podłodze jest komponentem. Te same stanowiska, na których zgrzewane są łaty kotwiące, produkują również kompletne drobne elementy — zgrzewane zawiesia na butelki, woreczki techniczne, zwężane etui na chusty — które schodzą z linii jako gotowe jednostki, a nie podzespoły.
Warto o nich wspomnieć, bo marki często je lekceważą. Małe spawane akcesorium niesie prawie takie same obciążenia narzędziowe jak duże: nadal wymaga matryc, nadal wymaga zatwierdzenia pierwszej sztuki, nadal potrzebuje własnego standardu kolorów. Nie wiąże się z pracą montażową, dlatego też akcesoria są często dla marki najskuteczniejszym sposobem na poszerzenie kolekcji — a także dlatego wycena jednego z nich za ułamek ceny plecaka rzadko odzwierciedla rzeczywisty koszt jego założenia.
Gotowe, spawane zawiesia — na tych samych stanowiskach, na których produkowane są komponenty do większych opakowań.
Trzej klienci, trzy zupełnie różne paczki, jedno popołudnie
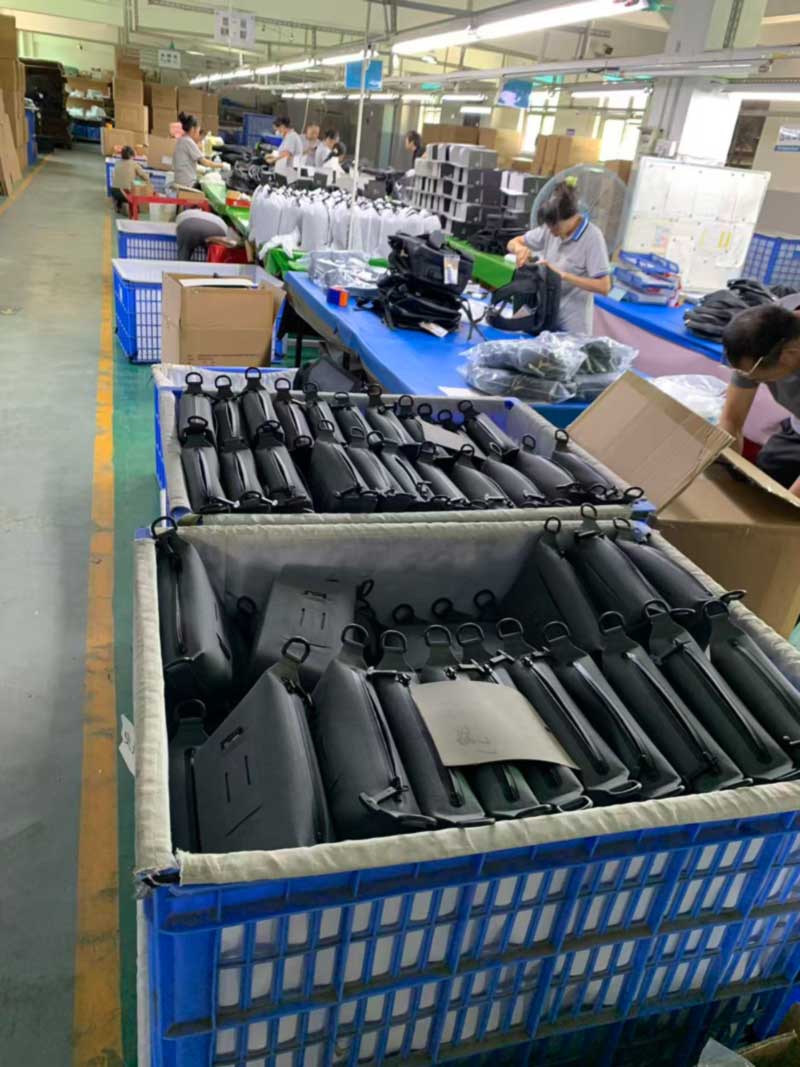
Na drugim końcu piętra Grupa Pakująca 1 prowadziła jednocześnie trzy programy, a różnica między nimi dobrze ilustruje, co w praktyce oznacza „gotowość do sprzedaży detalicznej”.
Jeden program jest pakowany w zadrukowane składane kartony z oddzielnym białym workiem na kurz ściąganym sznurkiem na sztukę – prezentacja na półce detalicznej, gdzie pudełko stanowi część doświadczenia produktu. Drugie opakowanie to drukowane torby pocztowe, na których znajdują się znaki identyfikacyjne produktu i przepisy, przeznaczone do wysyłki bezpośrednio do konsumenta, gdzie pierwszą rzeczą, której klient dotyka, jest sama torba. Trzecia pakowana jest w zwykłe, pojedyncze torby foliowe umieszczone w kartonach eksportowych z nadrukowanymi własnymi oznaczeniami kupującego i przeznaczonymi do centrum dystrybucyjnego, a nie do drzwi.
Ta sama fabryka, ten sam tydzień, trzy różne definicje produktu gotowego. Każdy z nich ma własną listę komponentów, własną logikę zliczania i własne tryby awarii, a żaden z nich nie toleruje improwizacji na końcu przebiegu. Elementy opakowania są zamawiane i wyposażane zgodnie z planem produkcji w taki sam sposób, w jaki ma to miejsce w przypadku tkaniny na korpus, ponieważ kompletny kontener, z wyjątkiem worków na kurz, nie jest kontenerem, który można wysłać.
Grupa pakowania 1: kartony do sprzedaży detalicznej, jednostkowe worki na kurz i dwa inne formaty opakowań realizowane tego samego popołudnia.
Gdzie hala spawalnicza spełnia nasz własny zakres kompresji
Powyższa logika podzespołów jest również naszą własnąworek kompresyjny ze zintegrowaną pompkąwygląda tak, jak wygląda. Obudowa pompy nie jest umieszczona w kieszeni i zszyta; jest przyspawany bezpośrednio do panelu nadwozia na dedykowanej stacji z wycięciem wokół profilu obudowy, co pozwala na uszczelnienie interfejsu, a nie tylko jego zakrycie.
To samo dotyczy zaworu nawersja z pompką ręcznąi spawaną ramę okna po obu stronach. Każdy z nich to osobna stacja, oddzielna matryca i oddzielna kontrola na linii produkcyjnej, a każdy z nich jest weryfikowany w gotowym produkcie za pomocą naszej standardowej procedury utrzymywania próżni — opróżnij, odstaw na dwadzieścia cztery godziny, określ utratę powietrza.
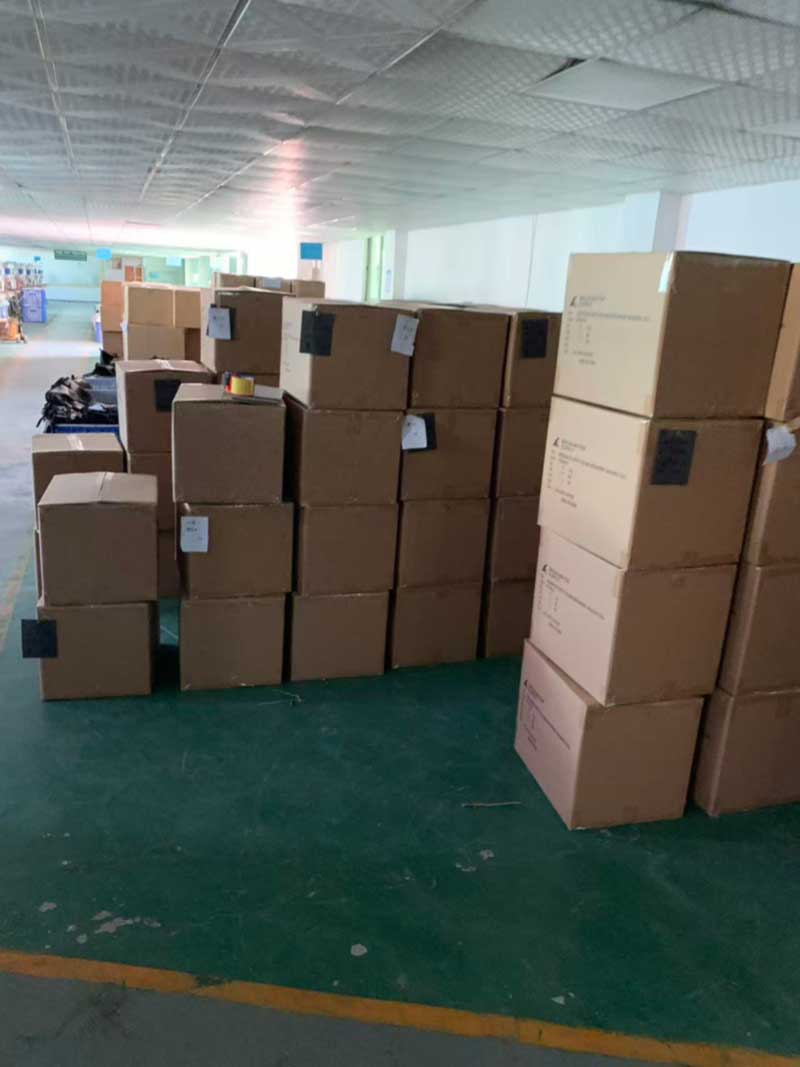
Kartony oznakowane według specyfikacji kupującego, przygotowane do odbioru.
Dla kupujących określających program spawania
Przydatnym wnioskiem dla każdego, kto rozwija się z nami, jest traktowanie geometrii elementów jako czynnika generującego koszty na tym samym poziomie, co materiał i wydajność. Ponowne wykorzystanie sprawdzonej geometrii kotwicy lub pętelki tam, gdzie marka nie ma o tym zdecydowanego poglądu, i wydanie budżetu na narzędzia na dwa lub trzy naprawdę wyróżniające się detale, daje lepszy produkt w krótszym czasie niż równomierne rozmieszczenie nowości w każdej części torby.
Sealock produkuje spawane wodoodporne sprzęty od ponad 20 lat, spawanie o wysokiej częstotliwości i wewnętrzne szycie odbywa się równolegle w Dongguan i w naszym zakładzie w Ho Chi Minh City, dzięki czemu kupujący mogą wybrać pochodzenie odpowiadające ich pozycji taryfowej bez renegocjacji specyfikacji. Standardowe warunki to FOB Guangdong, 7–15 dni na pobieranie próbek, 30–45 dni na masową produkcję i MOQ od 300 sztuk w większości modeli, z punktami kontrolnymi IQC, IPQC i OQC w standardzie oraz inspekcją SGS lub QIMA dostępną na żądanie. Kartony do sprzedaży detalicznej, worki na kurz, drukowane przesyłki pocztowe, przywieszki i oznaczenia kartonów określone przez kupującego są obsługiwane we własnym zakresie.
Aby uzyskać rysunki, próbki lub ofertę, skontaktuj się z nami pod adreseminfo@sealock.com.hk.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик