Sealock jest producentem niestandardowych worków próżniowych i dostawcą OEM. Wodoodporna torba musi chronić wodę przez cały czas jej przebywania w wodzie. Worek kompresyjny musi się zachowaćpowietrzew sposób ciągły, przez tygodnie, przy różnicy ciśnień, która nigdy nie zmniejsza się. Cząsteczki powietrza są znacznie mniejsze niż kropelki wody, a próżnia nigdy nie przestaje ciągnąć, co sprawia, że jest to najbardziej wymagający problem uszczelniania w naszej ofercie. W tym przewodniku opisano, jak faktycznie zbudowane są te torby — zawór, zamknięcie, integracja pompki i test napompowania, który wychwytuje to, czego nie robi nic innego.
Zawór jest produktem
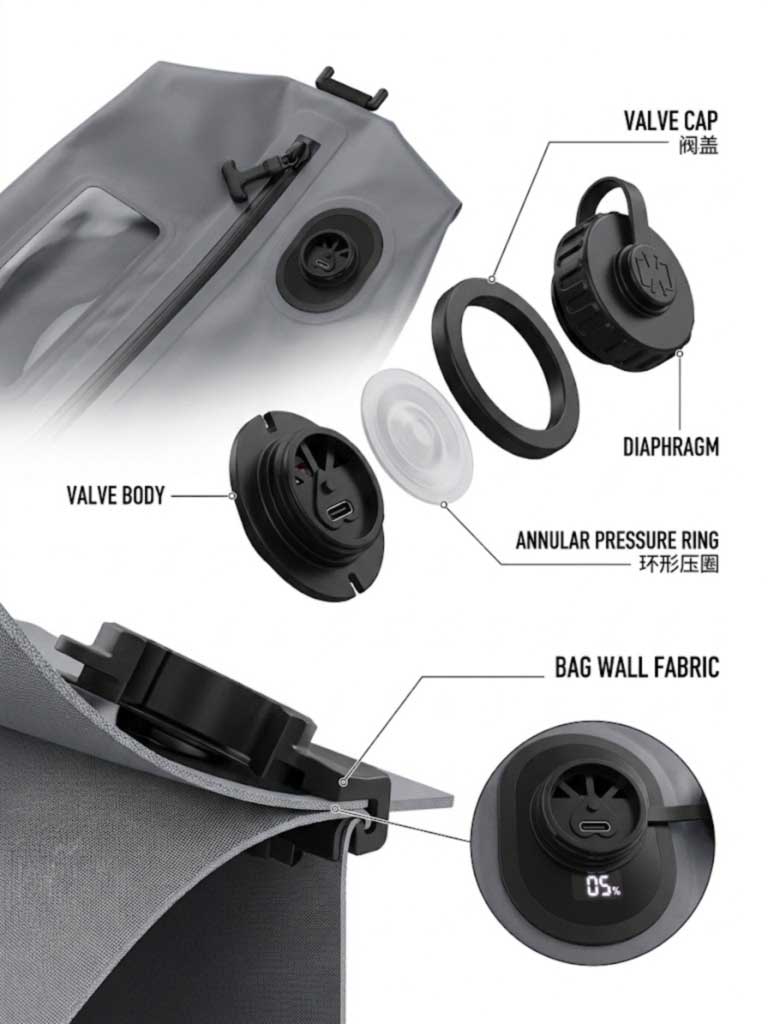
Wszystko inne może być w porządku, a zły zawór i tak straci podciśnienie w ciągu nocy. Zespół zaworu jednokierunkowego w worku kompresyjnym ma specyficzną anatomię, a każda część spełnia swoje zadanie:
Wewnętrzny korpus zaworu z kołnierzem, umieszczony wewnątrz worka, jego kołnierz styka się z obszarem wokół otworu w ściance worka.
Elastyczna membranaktóry odgina się od worka, wypuszczając powietrze pod wpływem zasysania, a następnie uszczelnia, gdy ciśnienie wewnątrz jest niższe niż ciśnienie otoczenia na zewnątrz. Lepsze konstrukcje dają membranęobszary o różnej sztywnościzamiast jednolitej elastyczności.
Przewidywany pierścień pierścieniowyw którym spotyka się membranakontakt liniowy— rzeczywistą linię uszczelniającą i geometrię decydującą o tym, czy próżnia utrzyma się przez noc, czy przez cały sezon.
Zewnętrzna nakładka lub pierścień ustalającymontowany na zewnątrz, który zatrzaskuje się lub przekręca na wystającym korpusie zaworu izatrzymuje materiał worka pomiędzy dwoma elementami.
Ten ostatni punkt jest kluczową zasadą produkcji: zawór jestujęte mechanicznieprzez ściankę worka, jak również z nią związany. Żadne z tych rozwiązań nie jest wystarczające — wiązanie bez wychwytywania złuszcza się pod wpływem powtarzających się cykli pompowania; wychwytywanie bez wycieków wiązań na interfejsie.
Korpus, membrana, pierścień pierścieniowy, nasadka – i ściana worka uwięziona pomiędzy nimi.
Zasada łączenia decydująca o niezawodności zaworu
Klejenie sztywnego korpusu zaworu z elastyczną ścianką worka można wykonać poprzez klejenie lub zgrzewanie. Istnieje ustalona zasada, którą warto uwzględnić w specyfikacji:lepsze wyniki uzyskuje się, gdy łączone powierzchnie są wykonane z podobnego materiału.
Praktyczna konsekwencja torby kompresyjnej z TPU jest bezpośrednia. Jeśli wewnętrzna powierzchnia torby jest wykonana z TPU, kołnierz zaworu powinien być wykonany z kompatybilnego, zgrzewalnego polimeru, tak aby połączenie stanowiło prawdziwe stopienie materiału, a nie warstwę kleju łączącą dwa różne tworzywa sztuczne. Klejenie to trzeci materiał, który ma swoje własne właściwości starzenia i jest to dokładnie ten rodzaj połączenia, które przetrwa test fabryczny i nie wytrzyma sześciu miesięcy przechowywania.
Określ materiał kołnierza zaworu wzdłuż laminatu worka, a nie osobno. Jest to najbardziej użyteczna linka, jaką kupujący może dodać do pakietu technicznego worków kompresyjnych.
Tryb awarii, którego nikt nie określa: Lint
Ten zasługuje na więcej uwagi niż zwykle, ponieważ produkt jest używany prawie wyłącznie z tekstyliami. Konstrukcje zaworów obejmują łopatki, które utrzymują materiał worka i duże przedmioty z dala od otworów wentylacyjnych – alełopatki nie zatrzymują małych cząstek przedostających się do otworów powietrznych, gdzie albo blokują otwory, albo uniemożliwiają prawidłowe zamknięcie membrany po zakończeniu opróżniania.
Odzież, pościel i puch, wszystkie zrzucone włókna. Torba wypełniona polarem i kurtką puchową generuje dokładnie te cząstki, które osiądą na powierzchni uszczelniającej membrany. Worek, który doskonale opróżnia się, a następnie stopniowo napełnia w ciągu dwóch dni, bardzo często ma membranę częściowo otwartą przez włókno, a nie nieszczelny szew — dlatego też użytkownicy zgłaszają wycieki, których nie mogą zlokalizować.
Odpowiedzi inżynieryjne można określić:
Element filtrującyprzez otwór zaworu, dzięki czemu usuwane powietrze jest filtrowane zanim dotrze do membrany.
Promieniowe owiewki powietrzapod gniazdem zaworu — żeberka rozmieszczone promieniowo, które podczas opróżniania usuwają materiał worka, odzież i pościel z porów powietrza, dzięki czemu materiał nie jest mocno przyciągany do zaworu.
Zakręcana zakrętka z blokadąnaciśnięcie na membranę, co zapewnia uszczelnienie mechaniczne niezależne od własnego zamknięcia membrany. W naszym SL-P1133 zastosowano gwintowaną nasadkę z uszczelką dokładnie z tego powodu: po wymontowaniu pompy uszczelnienie nie zależy już od samej membrany.
Spawanie pompy elektrycznej w panelu
Wbudowana pompa to sztywny, napędzany zespół przyspawany do elastycznej, uszczelnionej ściany. Wymagania kumulują się:
Obudowa ABS z uszczelnionym interfejsemdo panelu, przyspawane, a nie przyklejone.
Zakręcana, wodoodporna nakładkanad pompą, dzięki czemu elektronika jest uszczelniona, gdy nie jest używana.
Zabezpieczenie baterii— ogniwo i port ładowania znajdują się w szczelnej obudowie na produkcie, który jest wielokrotnie ściskany i obsługiwany.
Sterowanie automatycznym zatrzymaniem, dzięki czemu silnik kończy cykl, zamiast jechać do zamkniętej torby.
Zgrzew pompy jest odrębnym od szwów korpusu oknem procesowym, posiadającym własne parametry i własną kontrolę – a szczelność obudowy jest testowana niezależnie od utrzymywania próżni w worku.
Panel okienny i zamknięcie
Przezroczyste oknoto zgrzew różnych materiałów: przezroczysta folia TPU z tkaniną laminowaną TPU. Obowiązującą zasadą jest to, że materiał o wyższej temperaturze zeszklenia musi najpierw się nagrzać i przeniknąć do materiału o niższej Tg; jeśli pobiegniesz w drugą stronę, folia ulegnie nadmiernemu stopieniu, podczas gdy laminat nigdy się nie stopi prawidłowo, dzięki czemu okno będzie wyglądać dobrze, ale później się rozwarstwi.
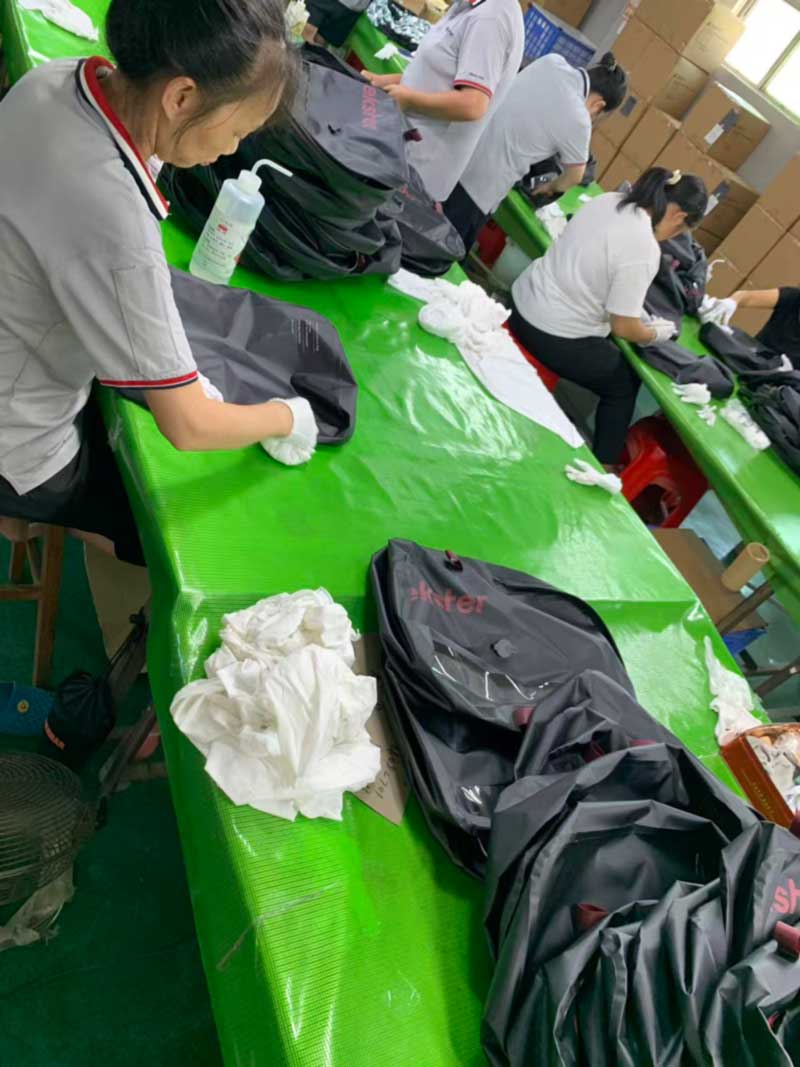
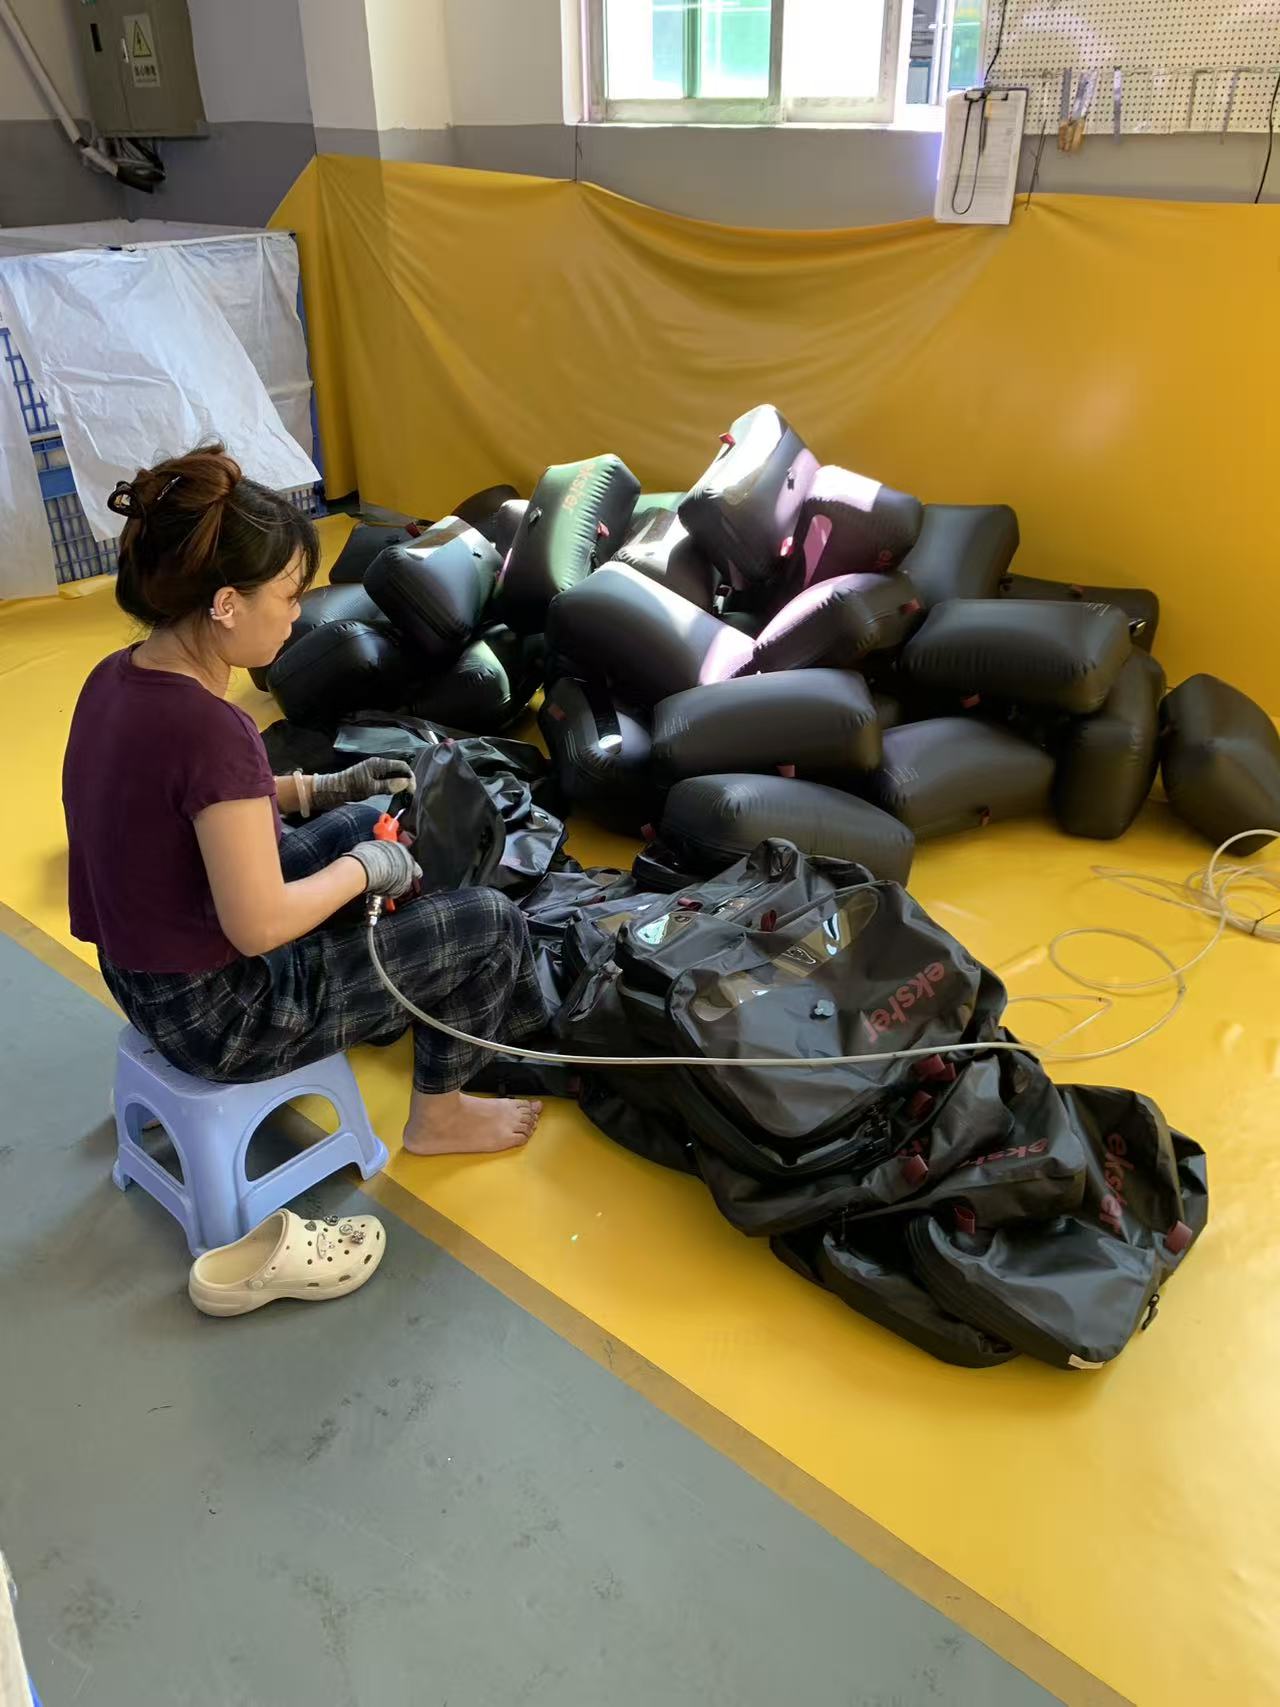
Panele okienne również wymagają dyscypliny w obsłudze na podłodze. Nasze stanowiska montażowe pracują wbiałe rękawiczki z roztworem czyszczącym, wycierając każdą jednostkę przed i po operacji okna i okuć – ponieważ olej lub kurz na przezroczystej powłoce to zarówno defekt kosmetyczny, jak i zanieczyszczenie spawu.
Zamknięcieto uszczelniony wodoodporny zamek błyskawiczny na całej długości z uformowanym łańcuszkiem zębatym, przyspawanym do panelu. To jest element, który odróżnia zgrzewaną torbę kompresyjną od konwencjonalnej: zamek błyskawiczny uszczelniony uszczelką jest uszczelką ściśniętą, w przeciwieństwie do wciskanego paska zamykającego. Obszycie krawędzi wzmocnioną taśmą chroni obwód przed ścieraniem wewnątrz bagażu.
Rękawiczki i rozpuszczalnik na każdym urządzeniu — przezroczyste okienko pokazuje każdy odcisk palca i źle się z nim łączy.
Sekwencja produkcyjna
Cięcie— panele nadwozia, folie okienne i wiązania przycięte zgodnie z tolerancją; szew spawany nie ma naddatku na pochłanianie dryfu.
Spawanie okien— przezroczysta folia wspawana w panel nadwozia przy odmiennych parametrach materiałowych.
Montaż zaworu i pompy— uformowany otwór, osadzony korpus zaworu i połączony z kołnierzem, założony kapturek ustalający lub obudowa pompy przyspawana i osadzona uszczelka. Każdy uruchamia swój własny zestaw parametrów.
Zgrzewanie zamków błyskawicznych— zgrzewana taśma zamka przyspawana do panelu w sposób pozbawiony pustych przestrzeni, dzięki czemu uszczelnienie jest ciągłe od tkaniny do zamka błyskawicznego.
Spawanie korpusu— szwy obwodowe zgrzewane przy częstotliwości 27,12 MHz, ze spawami próbnymi i próbami odrywania na początku każdego cyklu.
Wiązanie krawędzi— wzmocniona taśma nałożona na obwód.
Czyszczenie— przecieranie okna i okuć w rękawiczkach.
Test szczelności inflacji— każdą jednostkę, przed zapakowaniem.
Kontrola końcowa, etykietowanie i pakowaniez identyfikacją partii.
Test inflacji: ciśnienie od wewnątrz
Jest to krok, który odróżnia linię worków kompresyjnych od ogólnej linii wodoodpornej i jest kontynuowanykażdą jednostkę, a nie próbkę. Każdy worek napełnia się pistoletem pneumatycznym aż do uzyskania w organizmie dodatniego ciśnienia wewnętrznego, następnie odstawia się partiami i obserwuje.
Logikę warto zrozumieć, bo jest odwrotnością testu próżniowego i wyłapuje inne błędy.Inflacja wypycha każdy szew na zewnątrz od wewnątrz, ładowanie spoin, chwytanie zaworu, interfejs zamka błyskawicznego i ramę okna w kierunku, w którym są najsłabsze. Krańcowa spoina, która wytrzymuje zewnętrzne ciśnienie wody, otworzy się pod ciśnieniem wewnętrznym. Torby, które pozostają napompowane przez cały okres obserwacji, mijają; te, które zmiękną, są wyciągane i śledzone.
Równolegle z nią przebiega procedura kontroli klienta —rozpakowanie, ekstrakcja próżniowa, 24-godzinny odpoczynek statyczny i określenie wycieków powietrza— testuje w przeciwnym kierunku i w przypadku tego produktu nie jest to odpowiednik wydajności: jest to dokładnie to, co użytkownik końcowy zrobi z torbą. W obu przypadkach uszczelnienie sprawdza się zarówno pod ciśnieniem dodatnim, jak i podciśnieniowym.
Każda jednostka napompowana i utrzymana — ciśnienie wewnętrzne odkrywa to, co kryje się pod ciśnieniem zewnętrznym.
Podstawa produktu
Obraz
Model i dane techniczne
Zdolność produkcyjna to pokazuje
MOQ
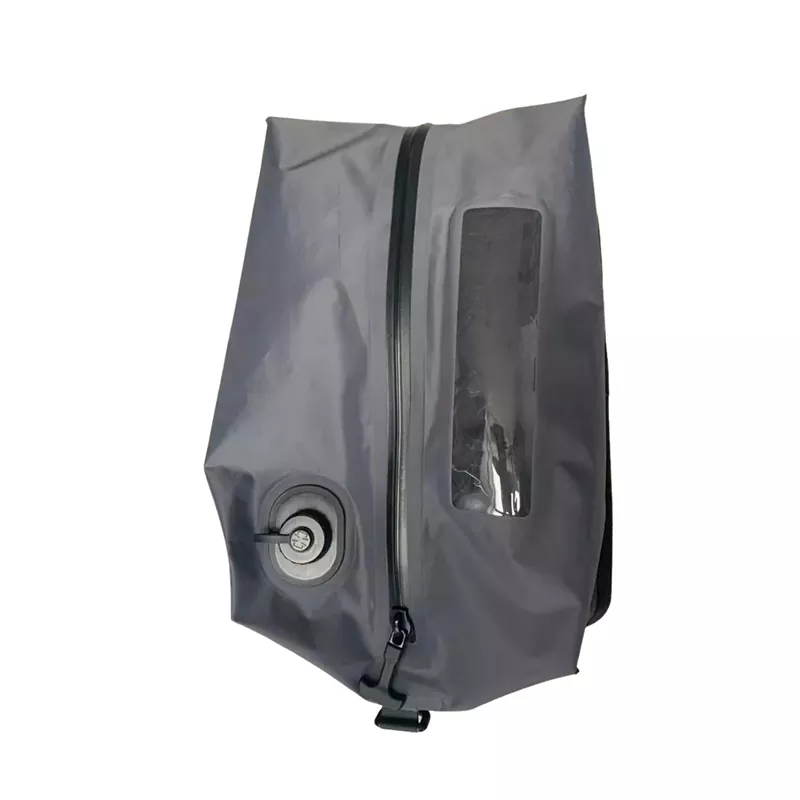
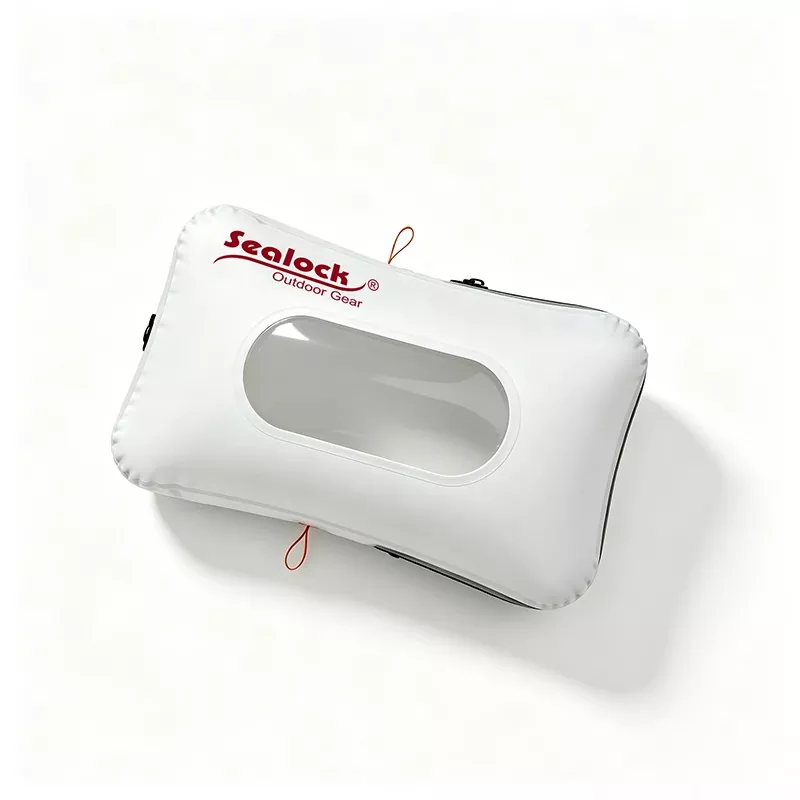
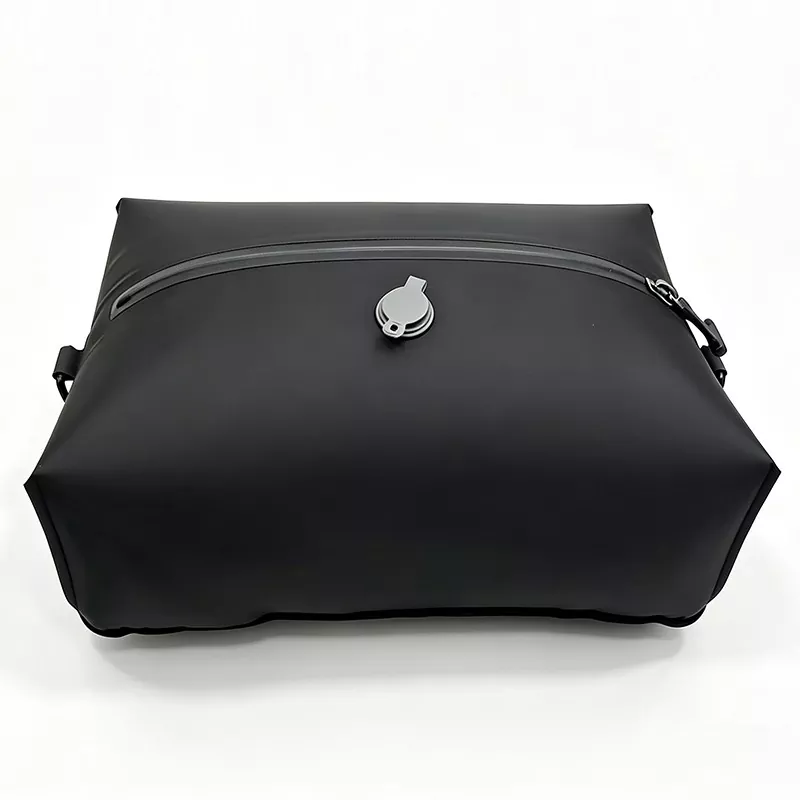
SL-P1083 Worek kompresyjny z wbudowaną pompką— 42×29×11 cm, 13,4 l; pompa elektryczna wspawana w panel nadwozia; Obudowa ABS z uszczelnionym interfejsem uszczelki; zakręcana zakrętka wodoodporna; USB-C, 1500 mAh, około 90 cykli na jedno ładowanie; 4000 Pa, około 15 sekund; cyfrowe odliczanie z funkcją automatycznego zatrzymania; spawane przezroczyste okienko z TPU; krawędzie owinięte taśmą; formowany pierścień D na spawanej platformie kotwiącej.
Zespół zasilany wspawany w szczelną ścianę — najbardziej złożona konstrukcja w ofercie
300
SL-P1133 Torba kompresyjna z pompką ręczną— 48×29×10 cm, 13,9 l;zawór powietrza z gwintowaną uszczelką, z gwintowanym kołpakiem i uszczelką; Obudowa zaworu ABS z uszczelką silikonową; dopasowana ręczna pompa tłokowa; formowane uchwyty z TPU; spawane przezroczyste okienko z TPU; redukcja objętości nawet o 70%.
Uszczelnienie mechaniczne niezależne od membrany — najsolidniejsza konstrukcja zaworu
300
SL-P1082 Podróżny worek kompresyjny— trzy rozmiary, 14L / 20L / 33L; Tkanina laminowana TPU; szwy spawane o wysokiej częstotliwości; wodoodporny zamek błyskawiczny na całej długości; zawór jednokierunkowy montowany centralnie; IPX6; ucisk dłoni bez użycia pompy.
Integracja zaworów w trzech rozmiarach w oparciu o współdzieloną logikę oprzyrządowania
500
Architekturę zaworu, wyposażenie w filtry i deflektory, typ pompy, panel okienny, zamek błyskawiczny, wiązanie krawędzi, elementy do zawieszania, rozmiary, kolorystykę i branding można określić na podstawie zamówienia lub torbę można opracować na podstawie szkicu.
Kontrola jakości
Jakość jest oceniana na trzech poziomach.IQCobejmuje przychodzący laminat TPU pod kątem grubości powłoki, przyczepności i spawalności, a takżezespoły zaworów, membrany, uszczelki, zespoły pomp, baterie, uszczelnione zamki błyskawiczne i taśmy wiążącezgodnie z podpisaną normą, z różnicą kolorów i trwałością.IPQCobejmuje tolerancję cięcia, parametry zgrzewu okna, osadzenie i zaciśnięcie zaworu, uszczelnienie obudowy pompy, ciągłość spoiny zamka błyskawicznego i integralność spoiny obwodowej, z testami odrywania próbek spoin na każdym początku cyklu.OQCobejmuje pobieranie próbek według ISO 2859 AQL, badanie retencji próżniowej i porównanie próbek złota, z dostępną inspekcją SGS lub QIMA.
Pomiędzy nimi znajdują się dwa testy kierunkowe:100% test szczelności inflacjipod dodatnim ciśnieniem wewnętrznym i procedurą kontroli klientarozpakowanie, ekstrakcja próżniowa, 24-godzinny odpoczynek statyczny i określenie wycieków powietrzapod podciśnieniem. Laboratorium dodatkowo bada wiązanie spawu i wytrzymałość na odrywanie, cykliczne zmęczenie zamka błyskawicznego, cykliczność zaworów, cykl pompy i cykl ładowania akumulatora, testowanie uszczelnienia obudowy pompy, odporność na przebicie i rozdarcie, rozciąganie i pękanie, elastyczność i przejrzystość okna, ścieranie i trwałość koloru.
Często zadawane pytania: Produkcja worków kompresyjnych
P: Dlaczego worki kompresyjne tracą próżnię, gdy szwy wyglądają dobrze? Odp.: Często jest to raczej membrana niż szew. Włókna z odzieży i pościeli mogą przedostać się do otworów wentylacyjnych zaworu i spowodować częściowe otwarcie membrany, przez co worek napełnia się powoli – dlatego użytkownicy zgłaszają wycieki, których nie mogą zlokalizować. Rozwiązaniem tego problemu jest element filtrujący, promieniowe owiewki powietrza i zakręcana zakrętka.
P: W jaki sposób zawór jest przymocowany do torby? Odp.: Przez mechaniczne wychwytywanie i łączenie ze sobą — ścianka worka zostaje uwięziona pomiędzy wewnętrznym kołnierzem korpusu zaworu a zewnętrzną nasadką ustalającą, a kołnierz jest połączony ze ścianą. Samo wiązanie złuszcza się pod wpływem powtarzających się cykli pompowania; wychwytywać same wycieki na interfejsie.
P: Z jakiego materiału powinien być zawór? Odp.: Kompatybilny z wewnętrzną powierzchnią torby. Połączenia między podobnymi materiałami są znacznie bardziej niezawodne niż połączenia klejowe między różnymi tworzywami sztucznymi, dlatego w torbie z TPU kołnierz zaworu powinien być wykonany z kompatybilnego, zgrzewalnego polimeru. Określ go obok laminatu.
P: Po co nadmuchać worki, a nie po prostu przetestować je próżniowo? Odp.: Ponieważ obaj znajdują różne wady. Inflacja obciąża każdy szew, uchwycenie zaworu, interfejs zamka błyskawicznego i ramę okna na zewnątrz od wewnątrz – w kierunku, w którym są one najsłabsze. Testujemy inflację każdej jednostki, a także test próżniowy z 24-godzinnym przytrzymaniem.
P: Czy wbudowana pompa jest trudniejsza w produkcji? O: Znacznie. Zasilany zespół zespawany z elastyczną, uszczelnioną ścianą wymaga własnych parametrów spawania, uszczelnionej obudowy ABS, zakręcanej wodoodpornej nasadki oraz niezależnych testów uszczelnienia obudowy, żywotności silnika i cyklu ładowania akumulatora.
P: Jakie są MOQ i czasy realizacji? Odp.: Od 300 sztuk w przypadku modeli pompek i 500 sztuk w przypadku zestawu podróżnego w trzech rozmiarach, próbki w ciągu 7–15 dni i produkcja 30–45 dni po zatwierdzeniu.
Porozmawiaj z Fabryką
Aby wdrożyć do produkcji niestandardowy worek kompresyjny próżniowy, skontaktuj się z firmą Sealock pod adreseminfo@sealock.com.hklub +86-769-82009361. Ponad dwadzieścia lat spawania wysokiej częstotliwości i szycia przemysłowego pod jednym dachem, integracji zaworów i pomp, 100% testów szczelności pod ciśnieniem, podwójnej produkcji Chiny-Wietnam oraz pełnej procedury kontroli klienta przy każdej wysyłce.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик