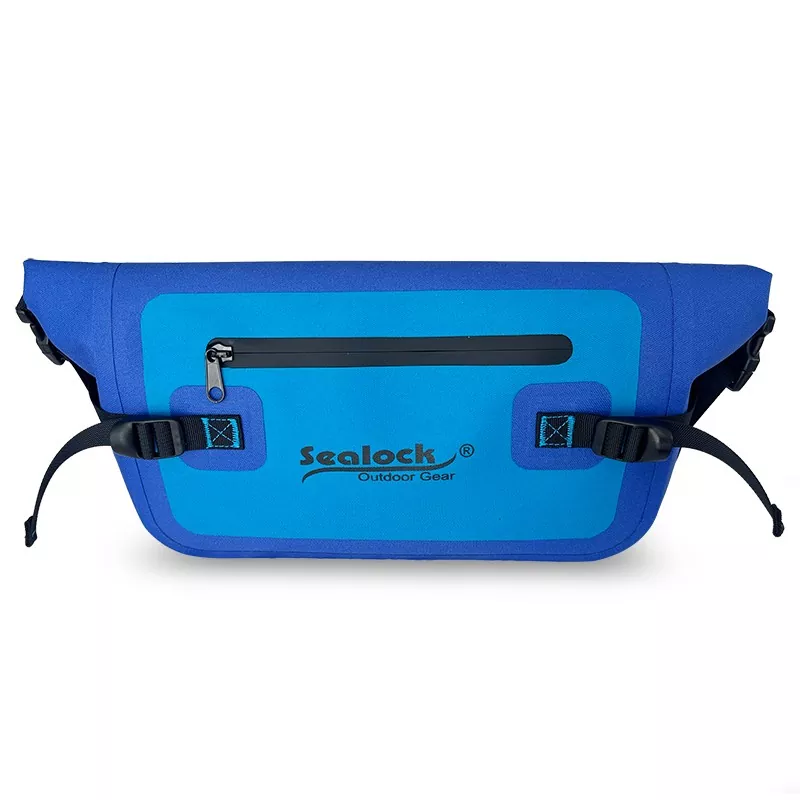
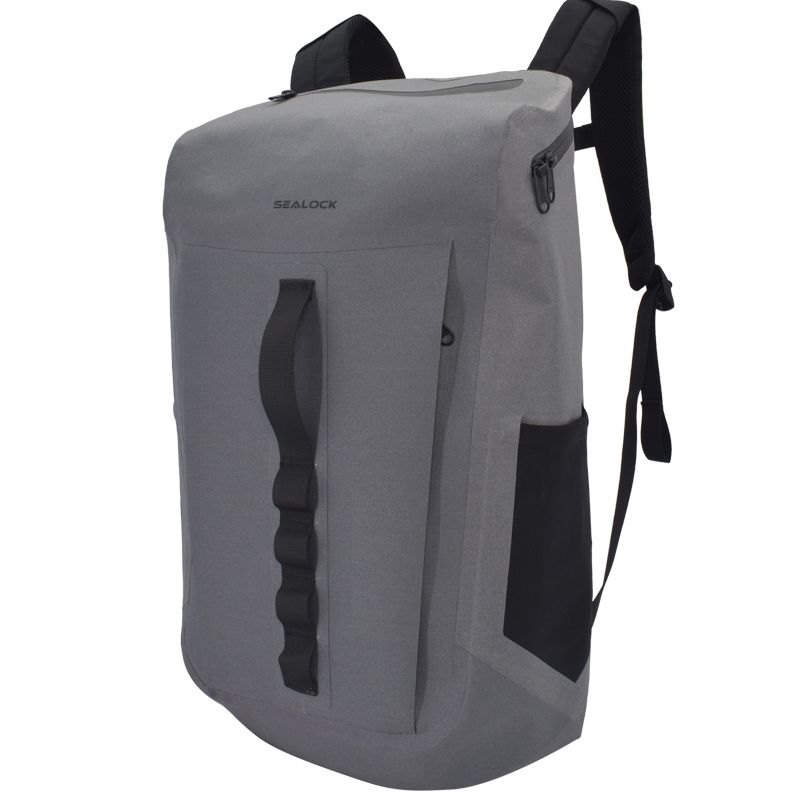
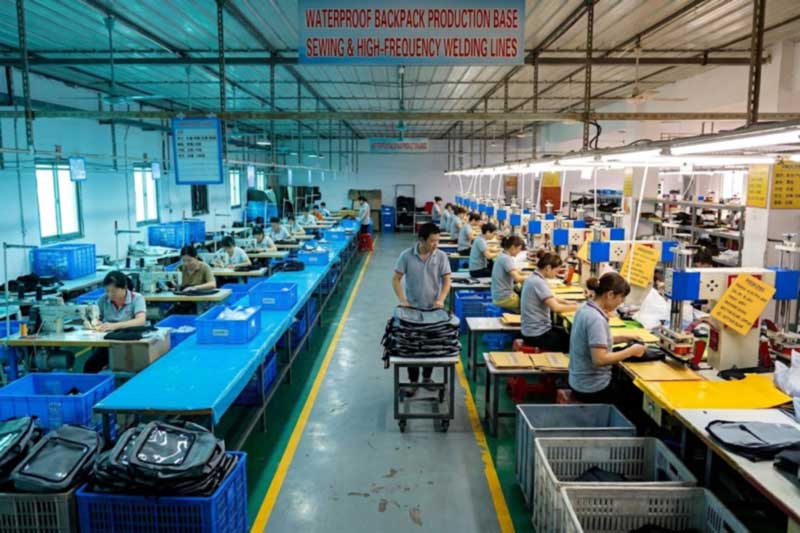
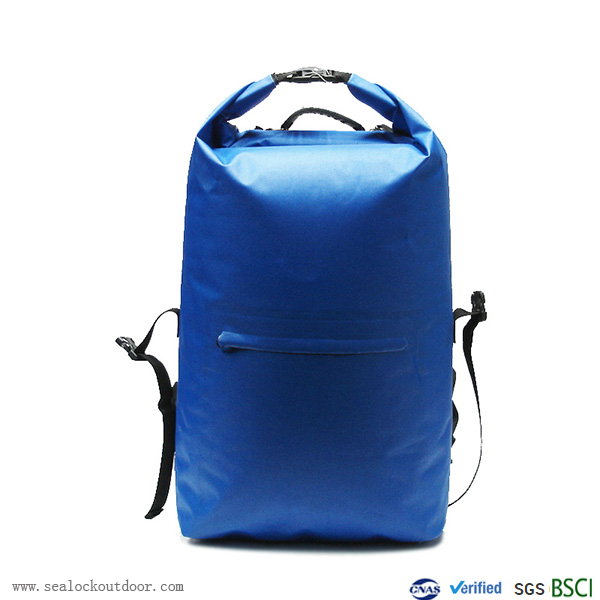
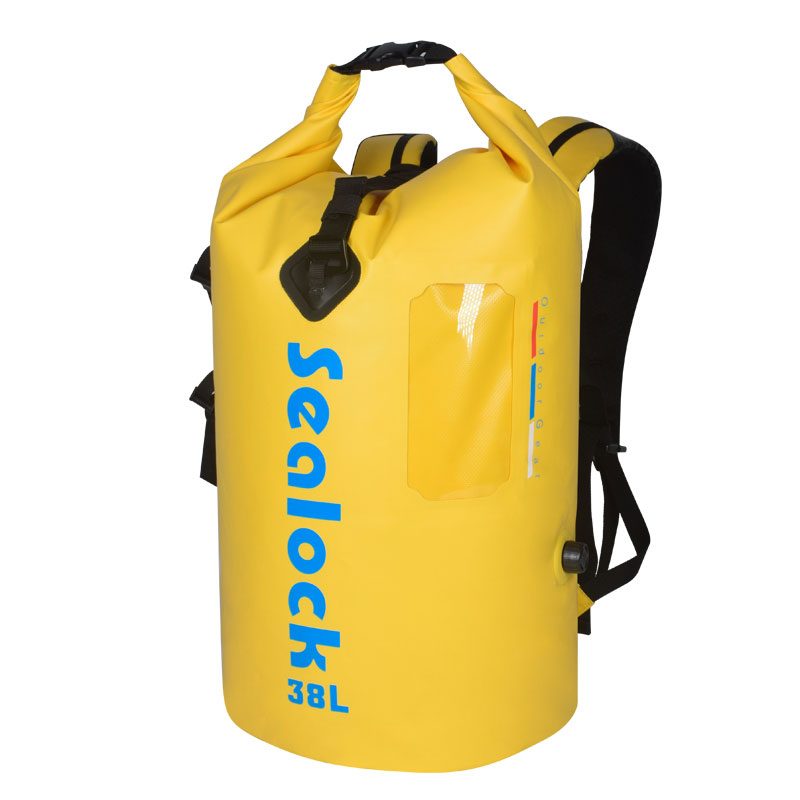
Policz operacje na wodoodpornym plecaku, a te szyte często przewyższają liczbę zgrzewanych. Skorupa jest spawana. Prawie wszystko, co dotyka użytkownika – szelki, pas biodrowy, pas piersiowy, panel tylny, wyściółka, kotwice nośne, taśmy, siatka, wiązania – jest zszyte, ponieważ spawanie nie jest w stanie wytworzyć połączenia nośnego, które byłoby odporne na długotrwałe ścinanie w taki sposób, w jaki może to zrobić zszyty ślad.
Dlatego warsztat spawalniczy zmaga się z plecakami. Może pięknie uszczelnić ciało, a następnie przymocować uprząż, która odkleja się od panelu pod obciążeniem. Podobnie konwencjonalna fabryka toreb szytych może zbudować doskonałą uprząż na skorupie, która przecieka przy każdym otworze igły.Istotna jest umiejętność wykonywania obu tych czynności we właściwej kolejności.
Dwie dyscypliny, jedna podłoga — zespawana tam, gdzie uszczelnia, zszyta tam, gdzie się niesie.
Podział Pracy
Spawane
Szyty
Główne panele korpusu i podstawa
Uprząż na ramię i jarzmo
Zamknięcie typu roll-top lub klapa
Pas biodrowy i pas piersiowy
Szczelny zamek błyskawiczny do panelu
Panel tylny, pianka i siatka dystansowa
Przezroczyste panele okienne
Kotwy nośne i taśmy
Kołnierze zaworów i porty
Naszywki typu D-ring, łańcuszki, zakładki do rzęs
Zgrzewane naszywki z logo
Wewnętrzne przegródki na laptopa, przegródki, podszewki
Wzmocnienie nad zszytymi śladami
Wiązanie, lamówka, taśmy zamkowe przy kieszeniach zewnętrznych
Strona szycia w szczegółach
Szycie na powlekanej tkaninie wodoodpornej nie jest ogólnym szyciem odzieży, a różnice zależą od tego, gdzie decyduje się o jakości.
Zszyj architekturę w punktach obciążenia
Dwa szwy wzmacniające dźwigają obciążenie plecaka, a różnicę między nimi można zmierzyć:
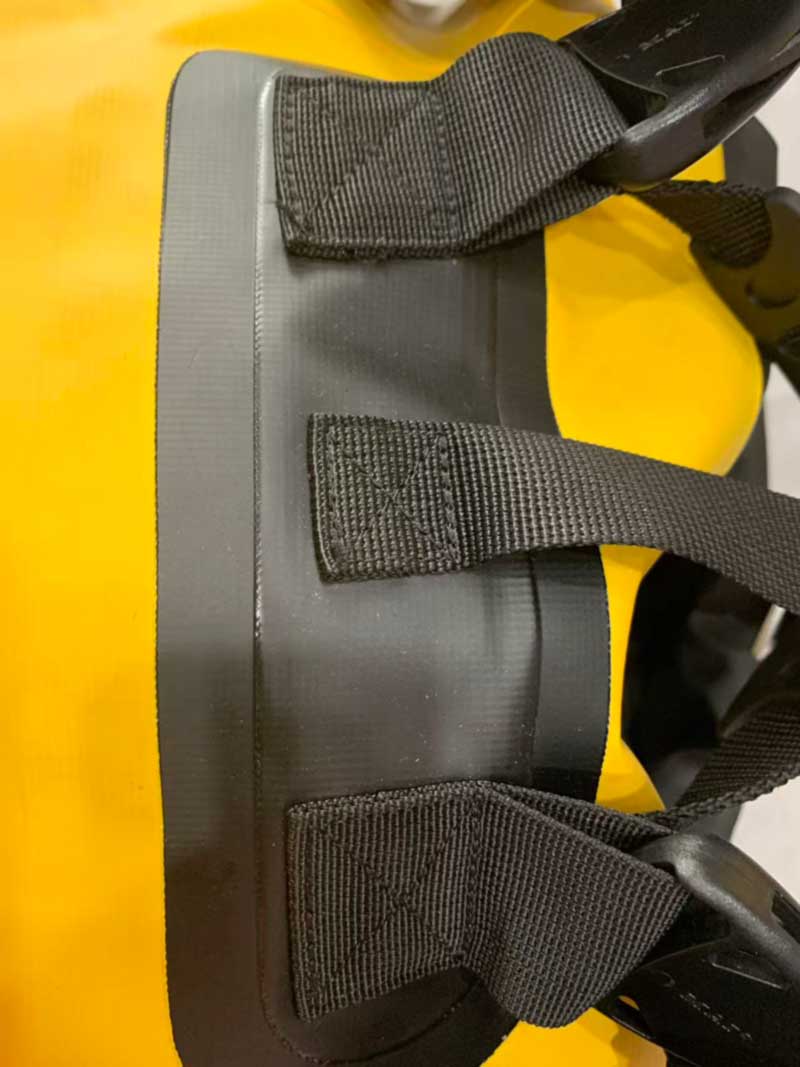
Ścieg Box-X— zszyty prostokąt z przekątną X w środku, rozkładający siłę na wiele osi zamiast koncentrować ją na jednej linii szwu. W przypadku połączeń taśmowych zapewnia to znacznie większą wytrzymałość szwów niż ścieg prosty jednoliniowy: dane cytowane dla taśm o wysokich parametrach z nicią łączoną o gramaturze 40 sięgają ok.7500 funtów siły w porównaniu z około 2500 funtów siły w przypadku szycia prostego. Produkcja kosztuje około 15–25% więcej ze względu na zużycie nici i czas cyklu, a ponadto może wyeliminować potrzebę stosowania szerszej taśmy w innym miejscu, więc często się zwraca.
Sztanga— gęste ściegi o dużej gęstości na małej powierzchni, wykonywane na automatycznych maszynach ryglujących, stosowane tam, gdzie nie ma miejsca na box-X. Praktyka branżowa to wielokrotne przejścia z gęstością dostosowaną do oczekiwanego obciążenia. Ma granicę, którą warto poznać:nadmierne sczepianie osłabia materiał bazowy, zatem gęstość kleistości pręta jest specyfikacją, którą należy ustawić, a nie maksymalizować.
Parametry wykonania są równie ważne jak wzór. Praktyką referencyjną w przypadku połączeń taśmowych jest umieszczanie ściegów rozpoczynających się około 6 mm od krawędzi taśmy,Nić klejona o gramaturze 40, z gęstością około 30–40 oczek na cal, w konfiguracji ściegu stebnowego, z paskiem wsuniętym co najmniej 25 mm w punkt zakotwiczenia.
Nitka
Zastosowanie szwów nośnych100% wiązany nylon lub wiązany poliester, Tex 40 lub cięższy— odporny na gnicie, promieniowanie UV i wysoką wytrzymałość na rozciąganie. Nici bawełniane i nici ogólnego przeznaczenia nie mają miejsca w zewnętrznych punktach obciążenia. Wybór nici musi również uwzględniać środowisko, w którym żyje opakowanie: nić odporna na promieniowanie UV w produkcie, który spędza czas na zewnątrz, oraz odpowiednią trwałość kolorów tam, gdzie nić jest widoczna na tle kolorystyki marki.
Igły i naprężenie tkaniny powlekanej
W tym miejscu szycie tkanin powlekanych najbardziej odbiega od zwykłego wyrobu toreb. Standardowa igła o zaokrąglonym szpicu przebija duży otwór w laminowanym TPU lub PCV i powoduje postrzępienie wzmacniającego splotu wewnątrz.Igły klinowe o wąskim profilu, biegaj z cyfrową kontrolą naprężenia nici, rozdzielaj przędzę zamiast ją przecinać – zachowując nienaruszoną strukturę materiału i możliwie najmniejszą perforację. W produkcie, w którym perforacje muszą być później uszczelnione, rozmiar otworu nie jest szczegółem.
Rodzaje szwów według funkcji
Nie każdy szew musi być szwem obciążeniowym. Owerlokowe i obszyte szwy są szybkie i zapobiegają strzępieniu, co pasuje do podszewek i obszarów nienarażonych na naprężenia, ale odsłonięte pętle mogą się zaczepić i są mniej trwałe pod obciążeniem. Główne szwy strukturalne są podwójnie szyte, a w miejscach styku pasków z korpusem dodano łatki wzmacniające.
Box-X tam, gdzie jest miejsce, rygiel tam, gdzie go nie ma — oba przeznaczone do ładowania, a nie do przyzwyczajenia.
Gdzie szycie spotyka się z wodoodpornością: kolejność i uszczelnianie
Oczywistym zarzutem wobec szycia na produkcie wodoodpornym jest to, że każdy ścieg to dziura. Rozwiązują to dwie rzeczy.
Po pierwsze, sekwencja.Uprzęże, kotwice pasów biodrowych, naszywki z pierścieniami typu D i zewnętrzne kieszenie są przyszyte do płaskich paneli pod wysokim napięciemzanimskorupa jest spawana. Perforowane ślady są następnie przykryte zespawaną powłoką lub miejscowym zespawanym wzmocnieniem, dzięki czemu znajdują się wewnątrz bariery, a nie przez nią.
Po drugie, uszczelnienie szwów tam, gdzie szwy muszą pozostać odsłonięte.W przypadku cięższych produktów, w których szew strukturalny pozostaje na zewnątrz, cały wewnętrzny szew jest uszczelniony taśmą podkładową z PU lub PVC na gorące powietrze. Proces ten ma krytyczne znaczenie dla parametrów: zależy od precyzyjnej kalibracji temperatury powietrza, docisku rolek i prędkości posuwuspadek temperatury wynoszący zaledwie 5 °C powoduje, że klej nie wtapia się prawidłowo w splot— wada, która ujawnia się kilka miesięcy później w postaci rozwarstwienia podczas użytkowania w niskich temperaturach, długo po wysłaniu towaru. Dlatego uszczelnianie taśmą przebiega jako kontrolowany proces z własnymi parametrami i kontrolą, a nie jako wykończenie.
Pełna sekwencja produkcyjna
Stopniowanie i cięcie materiału— tkanina powlekana, taśma, pianka, siatka i elementy konstrukcyjne; panele przycięte zgodnie z tolerancją, ponieważ szew spawalniczy nie ma naddatku na szew, który mógłby pochłaniać dryf.
Szycie podzespołów— uprząż, pas biodrowy, panel tylny, kieszeń na laptopa, kieszenie i elementy taśmowe zbudowane modułowo.
Szycie w punktach obciążenia na płaskich panelach— kotwy typu box-X i kotwy ryglowe stosowane przy dużym naprężeniu, gdy panele są jeszcze płaskie.
Konfiguracja matrycy— niestandardowa elektroda miedziana dla danej geometrii powłoki, zamontowana i dopasowana do mapy spoiny.
Spawanie wysoką częstotliwością— 27,12 MHz łączące ciało w ciągłą, szczelną powłokę, zakrywającą zszyte ślady stóp.
Uszczelnianie szwów tam, gdzie jest to wymagane— taśma na gorące powietrze na odsłoniętych szwach strukturalnych.
Montaż końcowy— zapięcie, sprzączki, regulatory, dopasowanie do tylnego panelu, branding.
Kontrola jakości i pakowanie— kontrola trójstopniowa plus określenie nieszczelności.
Co określić — po obu stronach kompilacji
Strona spoiny:materiał spawalny i grubość powłoki, geometria powłoki, szerokość spoiny, rodzaj zamknięcia, ocena liczbowa, pozycje penetracji (zawór, okienko, zamek błyskawiczny).
Wszyta strona:typ ściegu w każdym punkcie obciążenia (box-X lub rygiel), ściegów na cal, rodzaj i ciężar nici, specyfikację taśmy, głębokość włożenia paska oraz testowane obciążenie, jakie musi wytrzymać każda kotwica.
Interfejs:które obszary zszywania są pokryte spawaniem i które wymagają uszczelnienia taśmą.
W briefie z napisem „wzmocnione paski” najważniejsze decyzje pozostawia się podłodze. Dokument zawierający informację „box-X, nylon łączony o gramaturze 40, 30–40 SPI, wkładka 25 mm, przetestowany pod określonym obciążeniem” to specyfikacja, którą fabryka może opracować i którą kupujący może sprawdzić.
Podstawa produktu
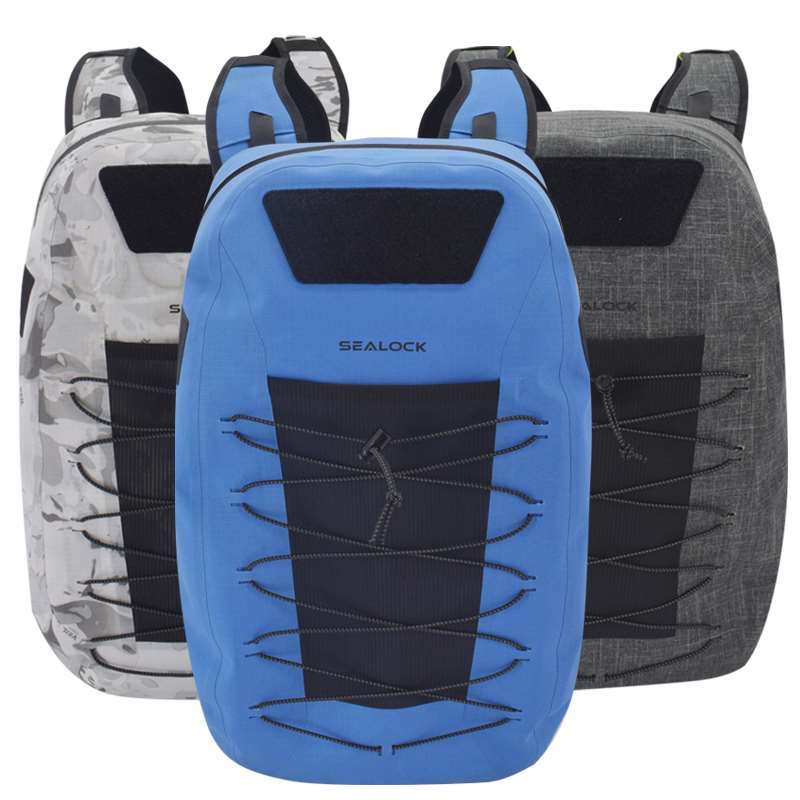
Te zgrzewane pakiety są równym punktem wyjścia dla niestandardowego projektu — żaden nie jest lepszy od drugiego; każdy inaczej łączy konstrukcję spawaną i szytą:
Obraz
Model i dane techniczne
Konstrukcja spawana/szyta
MOQ
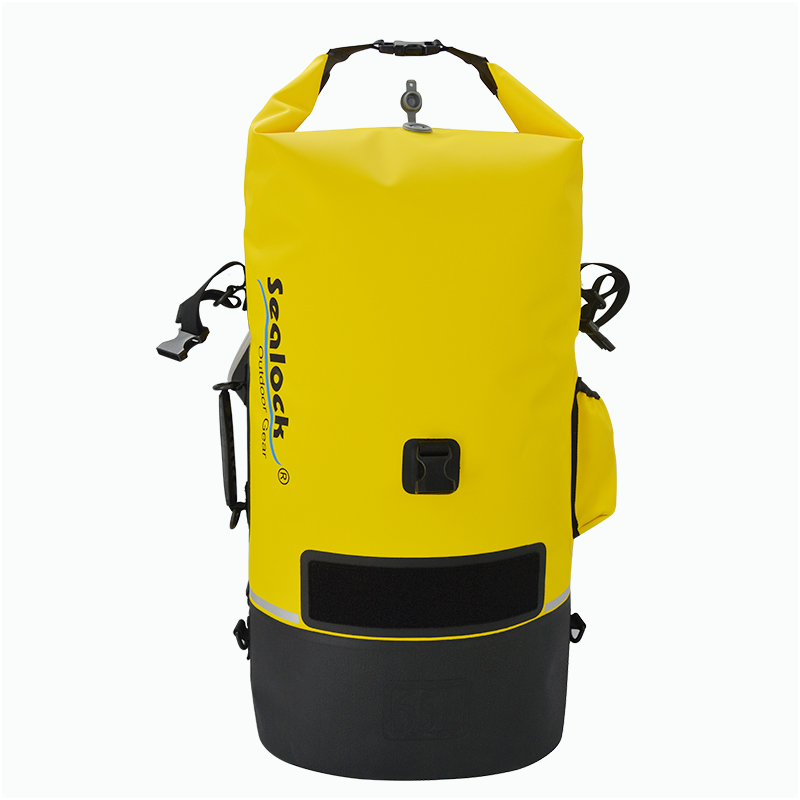
Wodoodporny pakiet ekspedycyjny SL-J033— 45/55/65L; TPU na nylonie 420D;IPX8gumowa uszczelka, składana klapka, pasek kompresyjny; wzmocniona podstawa przeciwcierna; boczne sznurki do rzęs; odblaskowa lamówka; panel krosowy zapinany na rzepy.
Spawana skorupa; całkowicie wszyty system nośny — wyściełane szelki, pas piersiowy, wyściełany pas biodrowy, uchwyt do ciągnięcia, panel krosowy
Spawany korpus; wszyty system pleców o fizjologicznej krzywiźnie i kieszeń wewnętrzna
300–500
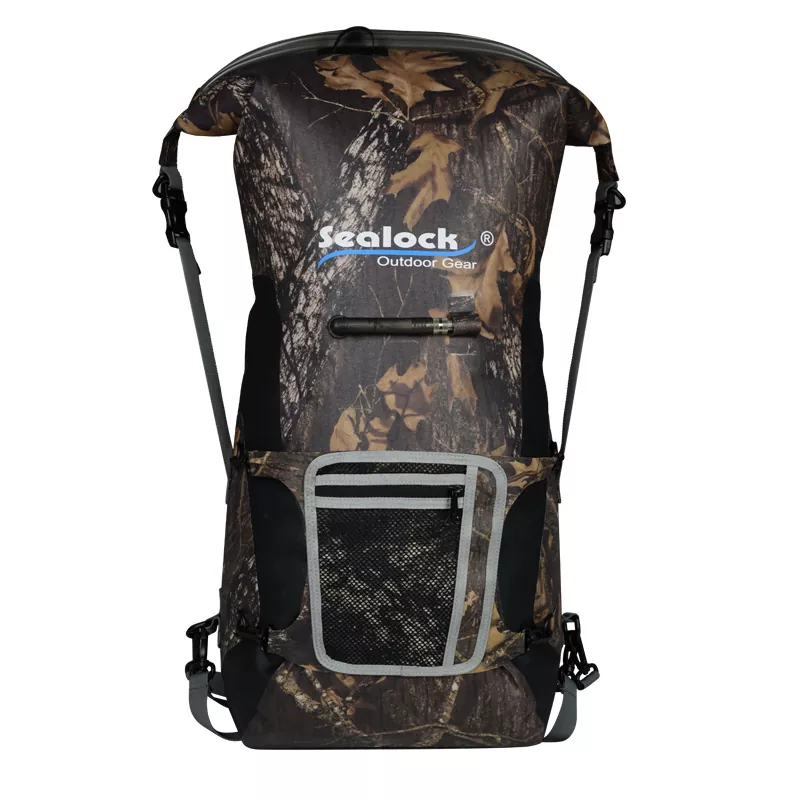
SL-E977 Plecak na suchy kajak— 28L; PCV 500D 0,5 mm; półkolista skorupa; okno telefonu; zamek wielofunkcyjny; zawór inflacyjny/deflacyjny; Tylny panel wykonany z pianki EVA.
Spawana zakrzywiona skorupa, okno i zawór; wszyte kotwice uprzęży i mocowanie panelu EVA
300–500
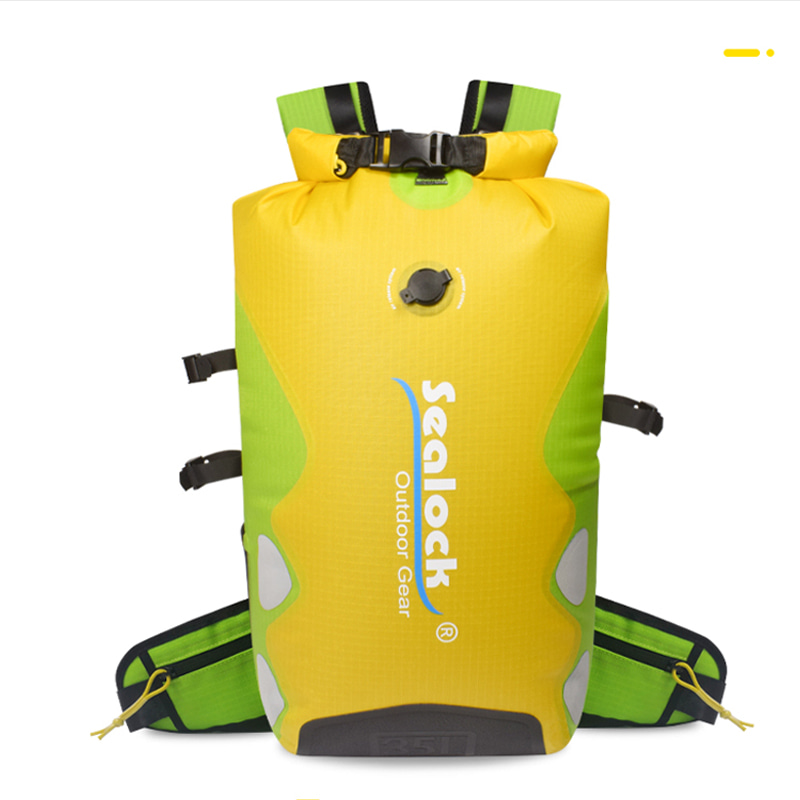
SL-E039 Suchy plecak z TPU— 25L; Nylon 420D pokryty TPU; dwa regulowane paski na ramiona i guzik w talii; próbka 3–5 dni; zweryfikowany IPX7.
Przeważnie spawane z minimalną ilością szytych elementów — najprostsza hybryda
300–500
Materiał powłoki, zamknięcie, specyfikacja ściegu w każdym punkcie obciążenia, system uprzęży i panelu tylnego, okucia, kolor i oznakowanie można określić na podstawie zamówienia lub opakowanie można opracować na podstawie szkicu.
Kontrola jakości w obu procesach
Produkt hybrydowy wymaga systemu kontroli hybrydowej.IQCobejmuje przychodzącą tkaninę powlekaną pod kątem grubości powłoki, przyczepności i zgrzewalności, a także taśmy, nici, piankę, sprzączki i regulatory zgodnie z podpisaną normą, z różnicą kolorów i trwałością.IPQCprzebiega na obu liniach: po stronie spawania, badania odrywania na próbnych spoinach na początku każdego ściegu, szerokość spoiny i integralność naroży; po stronie szycia, gęstość ściegu, stan igły, naprężenie nici, rygiel i wykonanie box-X oraz głębokość włożenia paska.OQCobejmuje pobieranie próbek zgodnie z normą ISO 2859 AQL, badania partii w rzeczywistym zanurzeniu w wodzie i porównanie próbek złota, z dostępną inspekcją SGS lub QIMA.
Sealock ściśle przestrzega również pełnej procedury kontroli klienta gotowych towarów:rozpakowanie, ekstrakcja próżniowa, 24-godzinny odpoczynek statyczny i określenie wycieków powietrza. Program laboratorium obejmuje obie dyscypliny — wiązanie spawalnicze i wytrzymałość na odrywanie po stronie zgrzewanej orazwytrzymałość szwów i test obciążenia trwający ponad 1500 cykli z szarpnięciem na ramionach, mostku i kotwicach pasa biodrowegopo stronie zszytej — plus odzysk pianki po ściskaniu, ścieranie, rozdarcie, rozciąganie, mgła solna, promieniowanie UV, trwałość i różnica kolorów.
Często zadawane pytania: Produkcja wodoodpornych plecaków
P: Czy wykonujesz tylko spawanie o wysokiej częstotliwości? Odpowiedź: Nie — i jest to powszechne założenie. Spawanie uszczelnia skorupę, ale szelki, pas biodrowy, tylny panel, kotwice, taśmy, wewnętrzne rękawy i wykończenia są wszyte, a w plecaku liczba szytych elementów często przewyższa liczbę spawanych. Obie funkcje działają we własnym zakresie i na tym samym poziomie.
P: Czy szwy nie niszczą wodoodporności? O: Nie, jeśli sekwencja jest prawidłowa. Szwy strukturalne nakładane są na płaskie panele przed zespawaniem poszycia, dzięki czemu perforacje trafiają pod zespawane poszycie. Tam, gdzie szew konstrukcyjny musi pozostać odsłonięty, wewnętrzny obwód jest uszczelniony taśmą podkładową z PU lub PVC na gorące powietrze.
P: Dlaczego nie po prostu przyspawać pasków? Odp.: Ponieważ złącze spawane może się odkleić pod wpływem długotrwałego ścinania, czyli dokładnie takiego obciążenia, jakie odczuwa kotwa barkowa. Zszyty ślad rozkłada siłę na całym obszarze. W przypadku części nośnych właściwym rozwiązaniem inżynieryjnym jest szycie lub mocowanie mechaniczne.
P: Jaki ścieg powinniśmy określić na kotwach taśmowych? Odp.: Box-X tam, gdzie jest miejsce — rozkłada obciążenie na wiele osi i zapewnia znacznie większą wytrzymałość połączenia niż szycie proste — i przyczepność tam, gdzie jest mało miejsca. Określ rodzaj i wagę nici, liczbę oczek na cal i głębokość wsunięcia wzdłuż wzoru i pamiętaj, że gęstość rygla powinna być dostosowana do obciążenia, a nie maksymalizowana, ponieważ nadmierne sczepianie osłabia tkaninę podstawową.
P: Jakiego wątku używasz w punktach obciążenia? Odp.: Klejony nylon lub klejony poliester, Tex 40 lub cięższy – odporny na gnicie i promieniowanie UV o dużej wytrzymałości na rozciąganie. Nigdy nie zakładaj nici ogólnego przeznaczenia lub bawełnianych na szwy konstrukcyjne.
P: Dlaczego tkaniny powlekane wymagają specjalnych igieł? Odp.: Okrągła igła przebija duży otwór w laminowanym TPU lub PCV i powoduje postrzępienie splotu wzmacniającego. Wąskie igły klinowe z kontrolowanym naprężeniem nici zamiast tego rozdzielają przędzę, utrzymując małą perforację – co ma znaczenie, gdy perforacja musi być później uszczelniona.
Porozmawiaj z Fabryką
Aby rozpocząć produkcję niestandardowego wodoodpornego plecaka, skontaktuj się z firmą Sealock pod adreseminfo@sealock.com.hklub +86-769-82009361. Ponad dwadzieścia lat spawania wysokiej częstotliwościIszycie przemysłowe pod jednym dachem, dziewięć linii spawalniczych, systemy uprzęży przetestowane pod obciążeniem, podwójna produkcja Chiny–Wietnam oraz pełna procedura kontroli klienta przy każdej wysyłce.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик